摘要
钻孔加工是机械制造领域应用最广泛的基础工艺,占整体金属切削加工总量的 30% 以上,其加工精度与效率直接影响终端产品质量。传统普通钻床依赖人工操作,存在定位误差大、加工效率低、劳动强度高的缺陷,而高端数控钻孔机床采购与维护成本高昂,难以适配中小微企业的生产需求。当前国内相关研究多聚焦大型专用设备或单一特定零件加工场景,针对通用型简易自动定位钻孔机床的系统性设计仍存在空白。
本研究通过多方案对比论证确定整机核心技术路线,采用理论计算与性能校核结合的方法完成主轴系统、Z轴模组、XY工作台与机架的详细设计,选用西门子S7-1200PLC作为控制核心,完成I/O地址分配与模块化梯形图程序编写,实现孔位自动定位与钻孔深度精准控制。
研究结果显示,所设计机床的X/Y轴单次定位误差不超过0.02mm,重复定位精度不超过0.01mm,孔径公差不超过0.05mm,孔距公差不超过0.03mm,深度误差不超过0.1mm,所有核心零部件安全系数均满足机械设计标准要求。该方案在保证加工精度的前提下大幅降低了设备成本,可为同类小型自动化机床开发提供参考,对推动中小制造企业自动化升级具有积极意义。
关键词:钻孔机床 自动定位 结构设计 PLC控制
目录
第一章 概述 4
1.1本文研究背景及意义 4
1.2 国内外研究现状 4
1.2.1国内研究现状 4
1.2.2国外研究现状 6
1.3本文主要研究内容 7
第二章 总体方案设计 8
2.1 设计要求分析 8
2.2定位方案设计 8
2.3整体结构形式方案设计 10
2.4控制方案设计 11
2.5主轴传动方案设计 11
2.6本章小结 13
第三章 关键零部件设计 14
3.1主轴结构设计 14
3.1.1主轴电机选型 14
3.1.2带传动设计 15
3.2 Z轴模组设计 16
3.2.1伺服电机选型 16
3.2.2导轨的计算与选型 18
3.2.3滚珠丝杠的计算与选型 19
3.3 XY工作台设计 22
3.3.1 工作台结构设计 22
3.3.2 X轴伺服电机选型 22
3.3.3 直线导轨的计算与选型 24
3.3.4 滚珠丝杠的计算与选型 24
3.4 机架结构设计 26
3.4.1 机架总体结构方案 26
3.4.2 主体焊接框架设计 26
3.4.3 上部安装台面设计 26
3.4.4 钣金护罩与辅助支撑结构设计 27
3.4.5 机架刚性与抗振性校核 27
3.5 本章小结 28
第四章 控制系统设计 29
4.1 控制功能要求 29
4.2 I/O地址分配 29
4.3 控制器选型 31
4.4 控制电路设计 32
4.5 梯形图程序编写 32
4.4.1功能块FB1:XYZ轴运动控制程序 32
4.4.2主程序OB1:整机逻辑控制程序 34
总 结 36
参考文献 37
致 谢 38
附 录 39
说明书
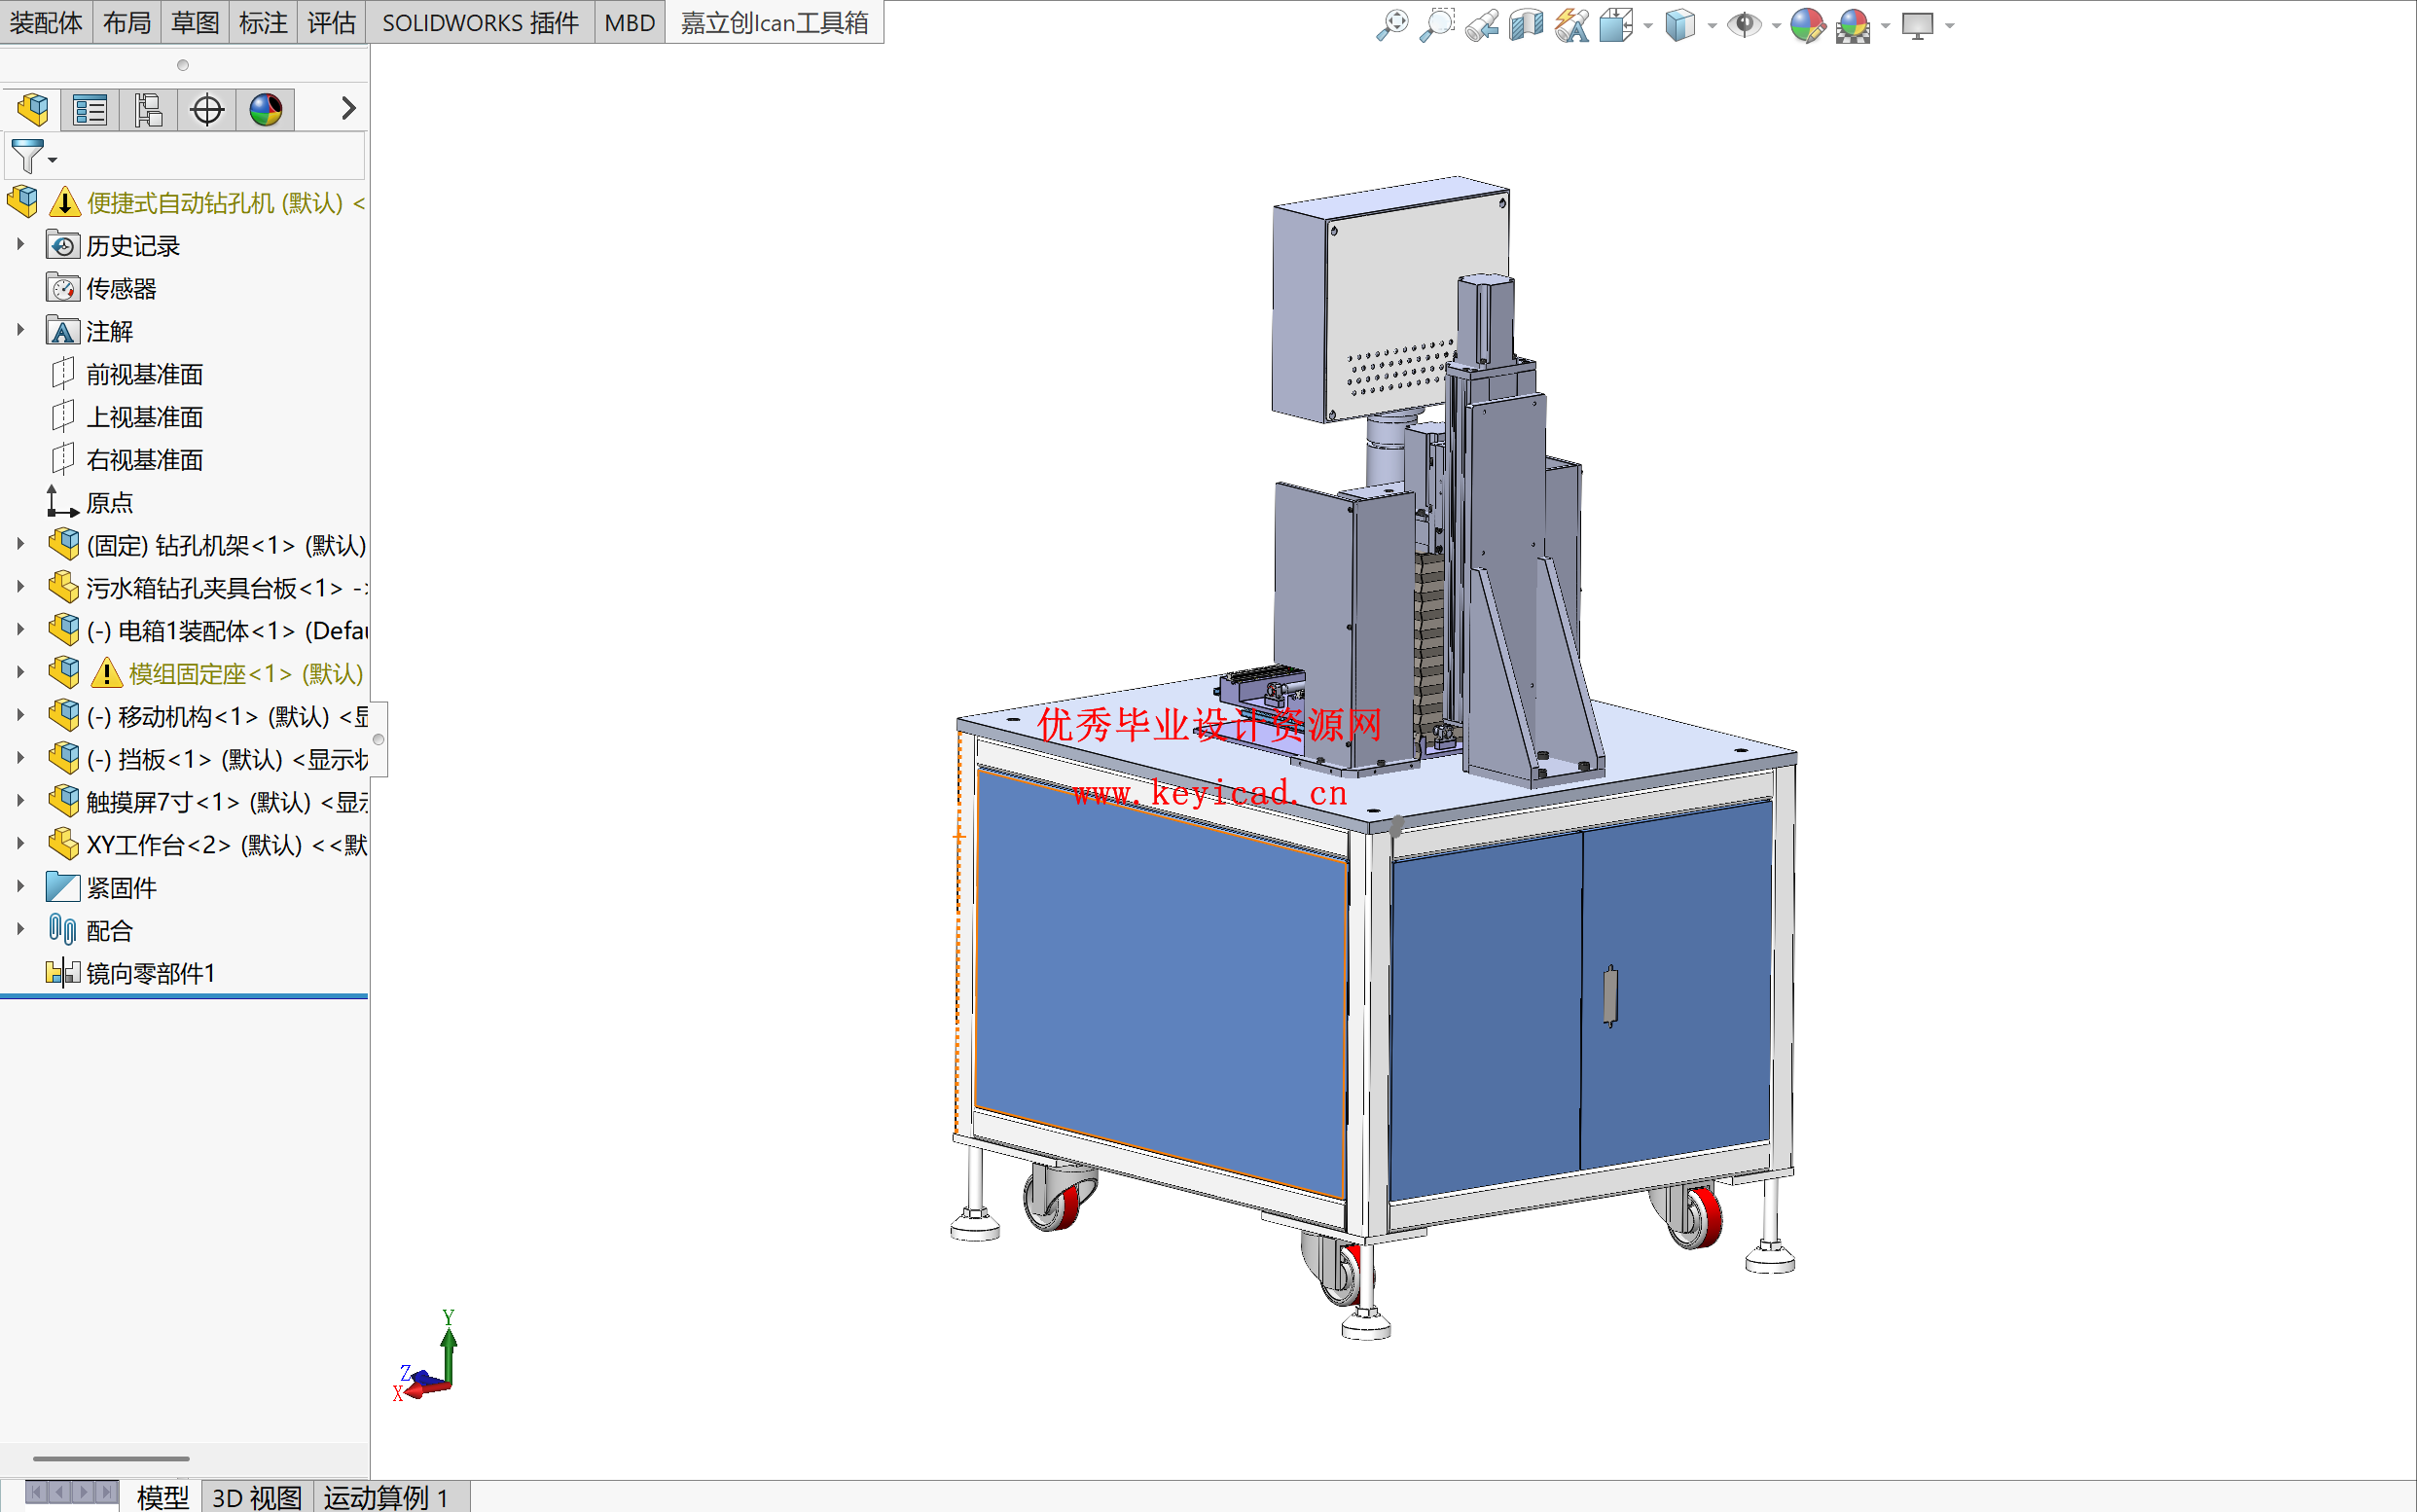
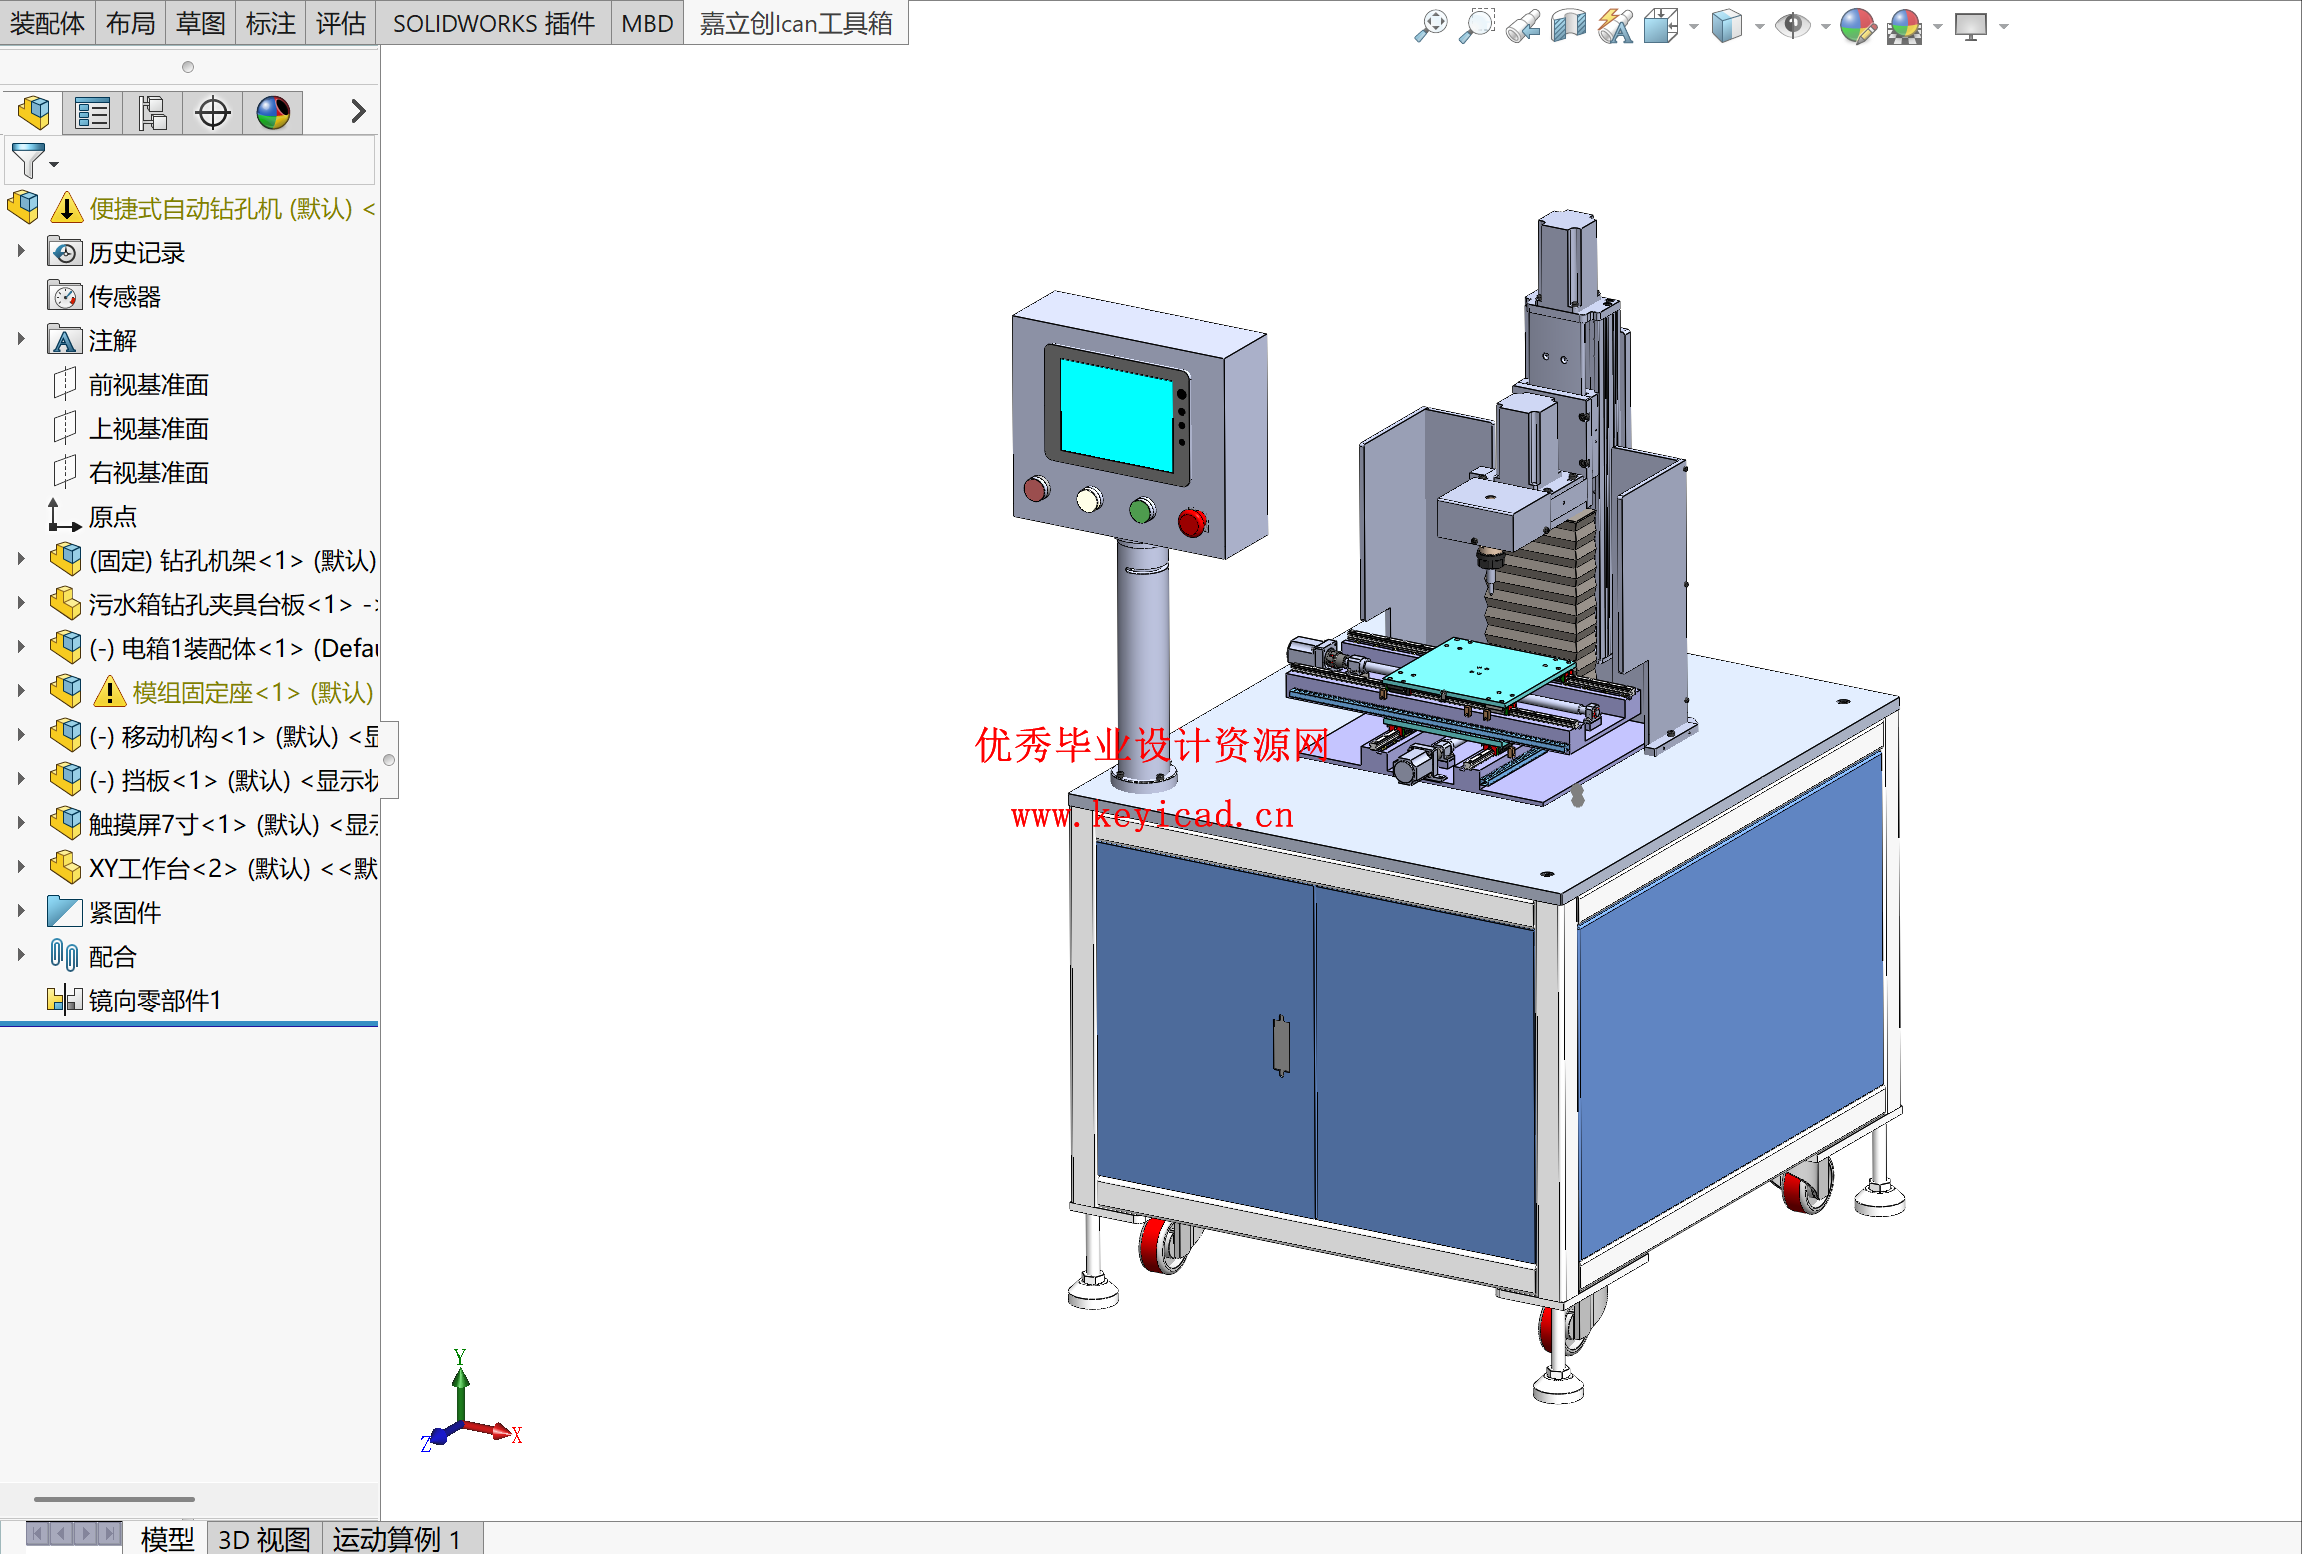
三维模型
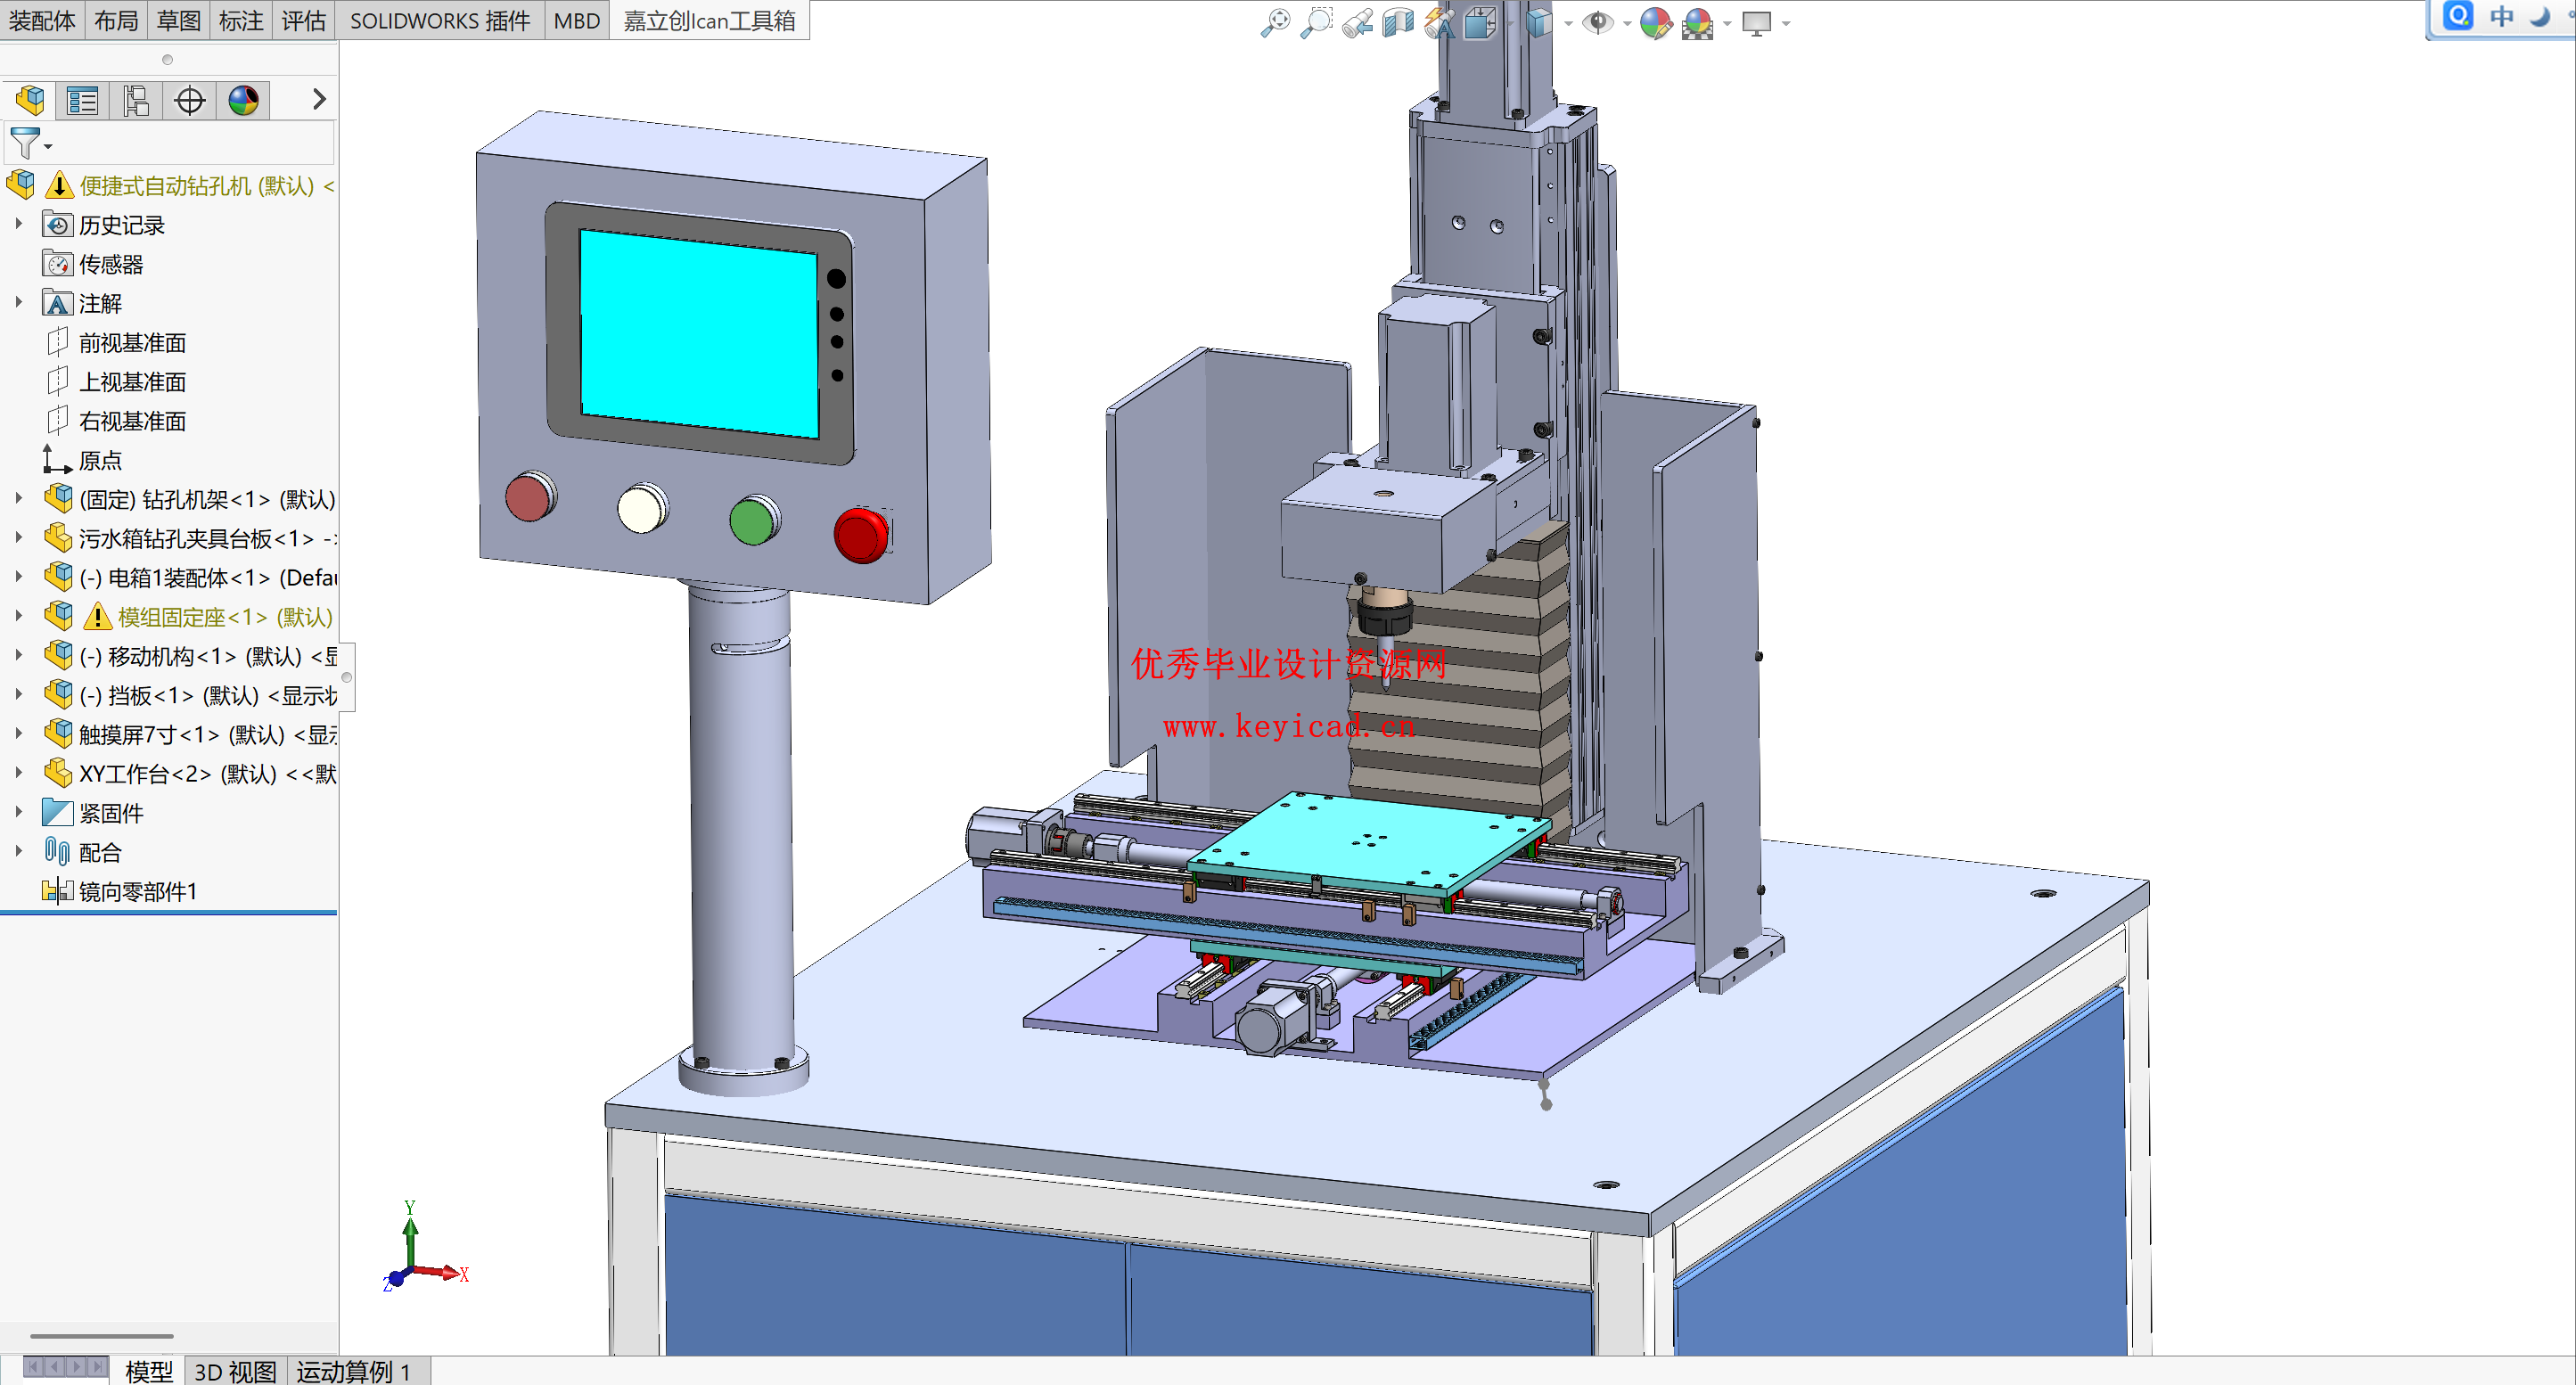
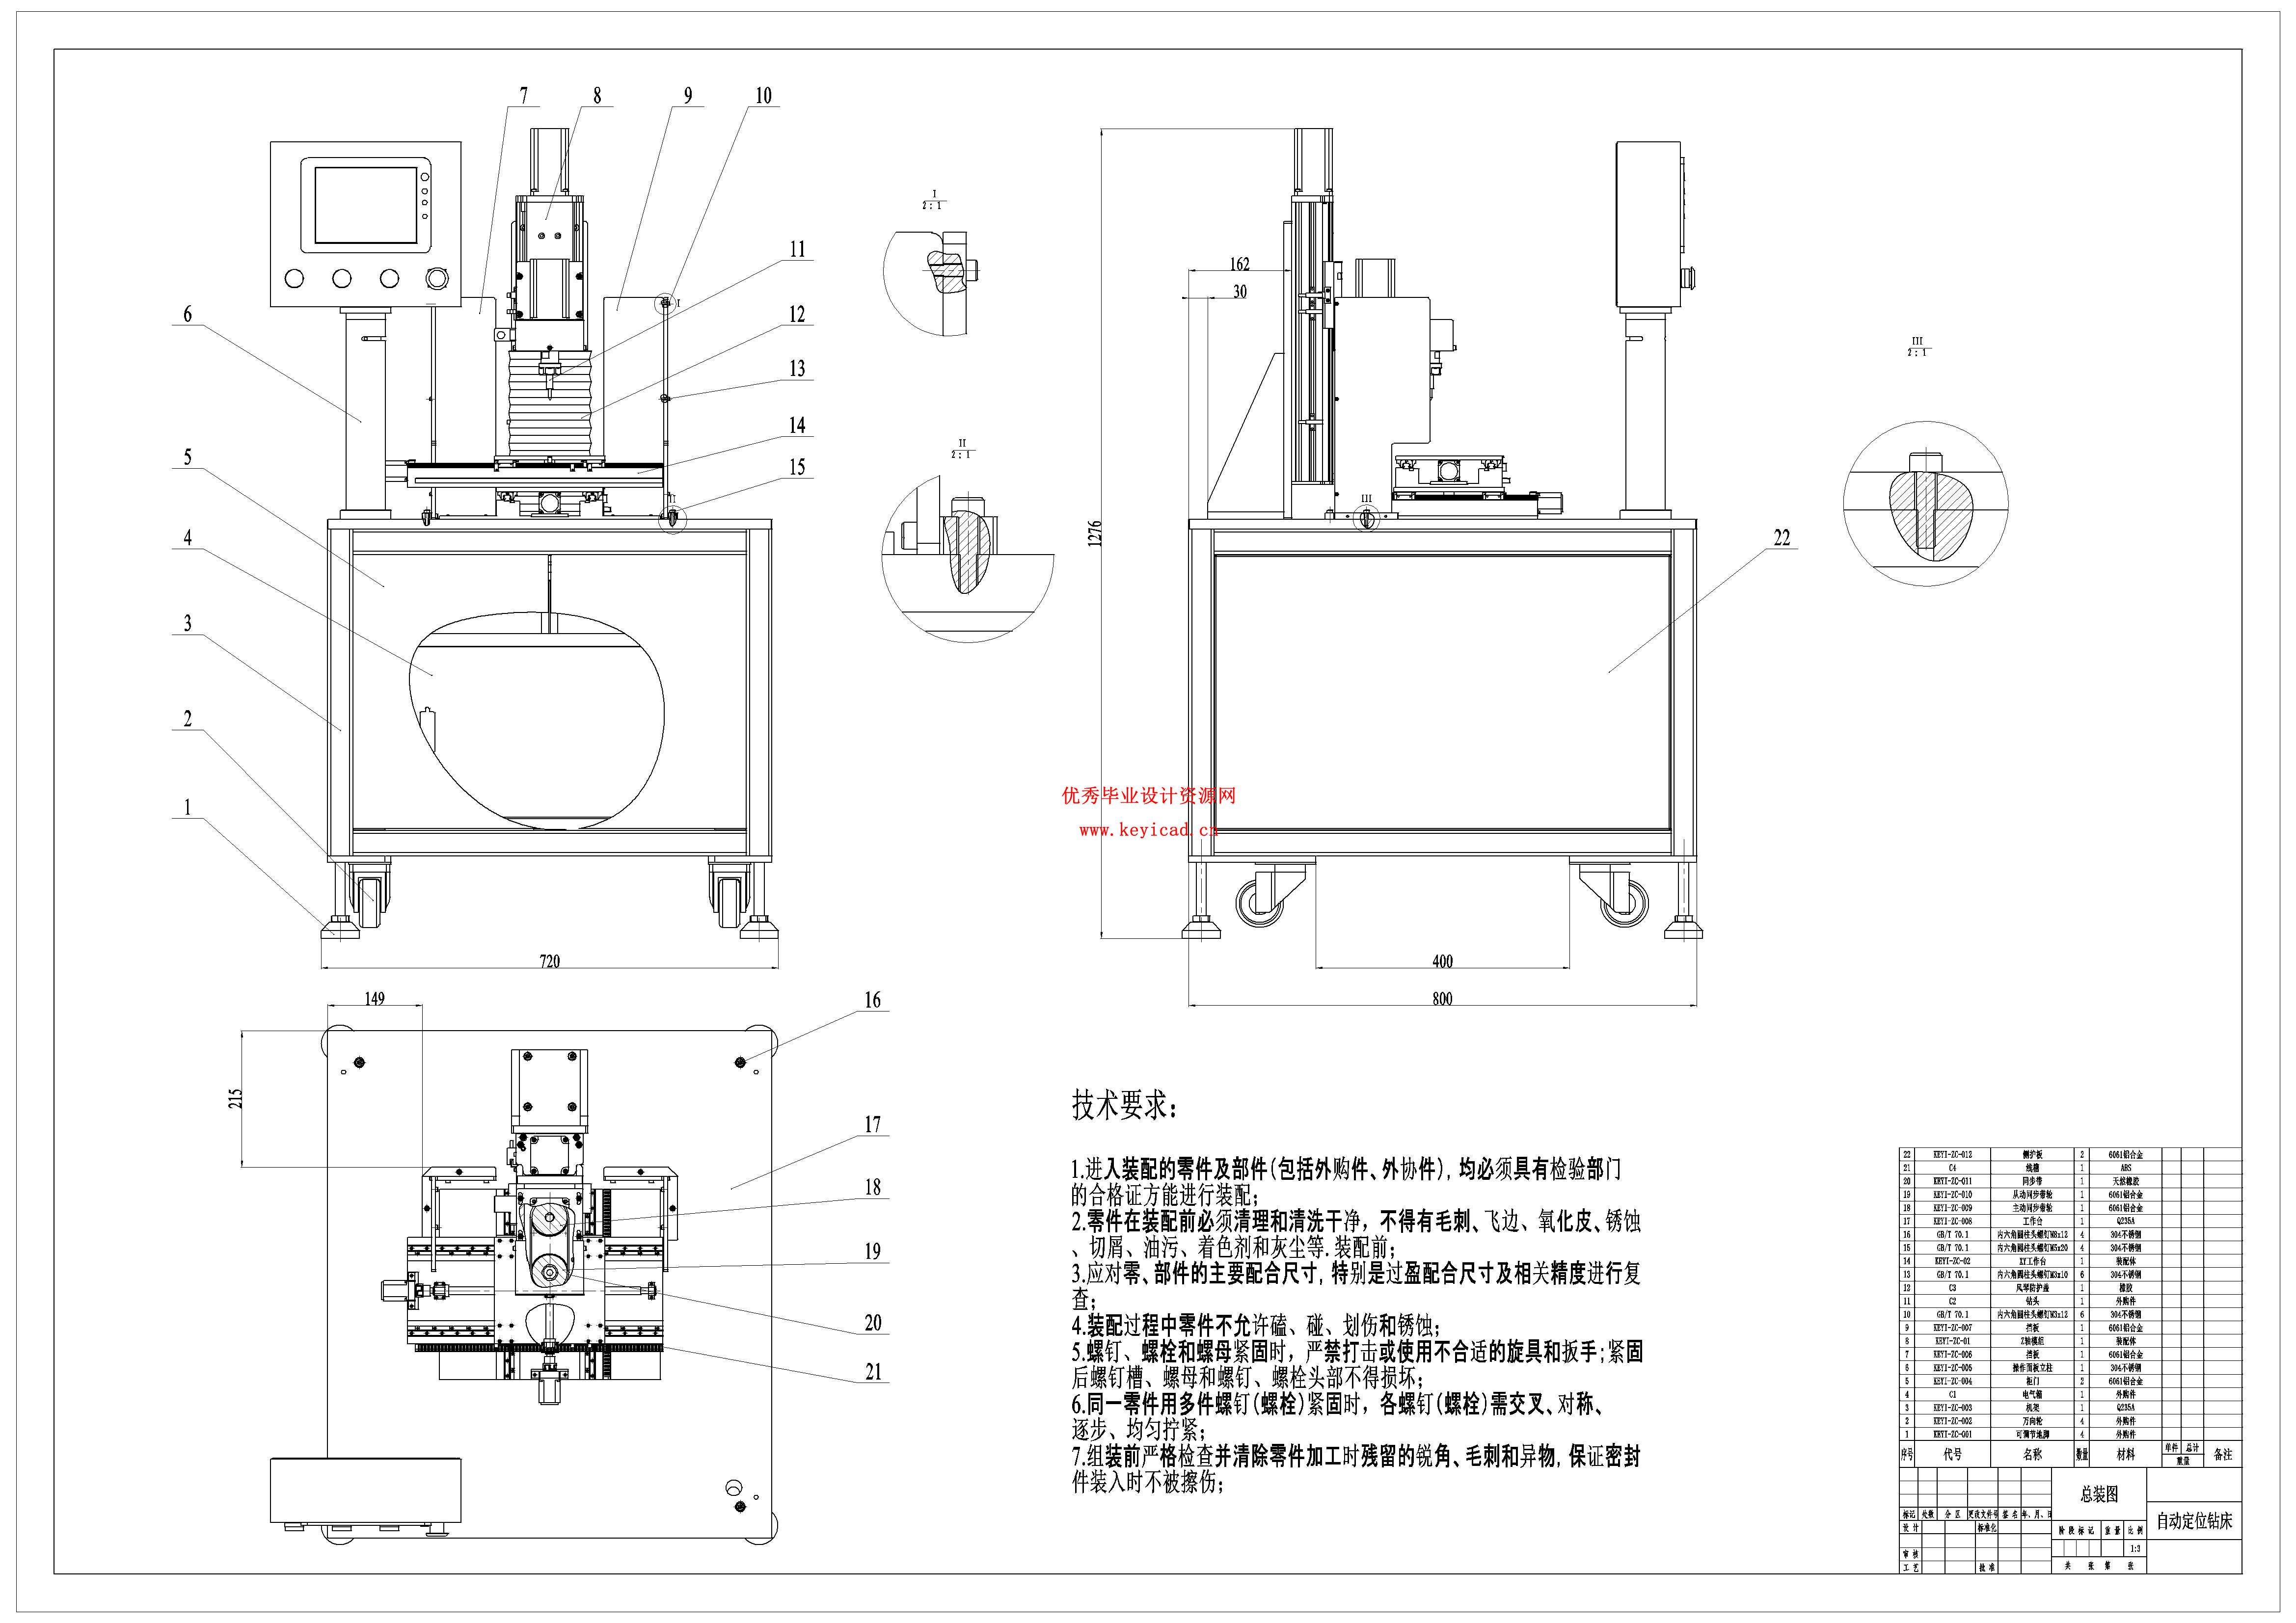
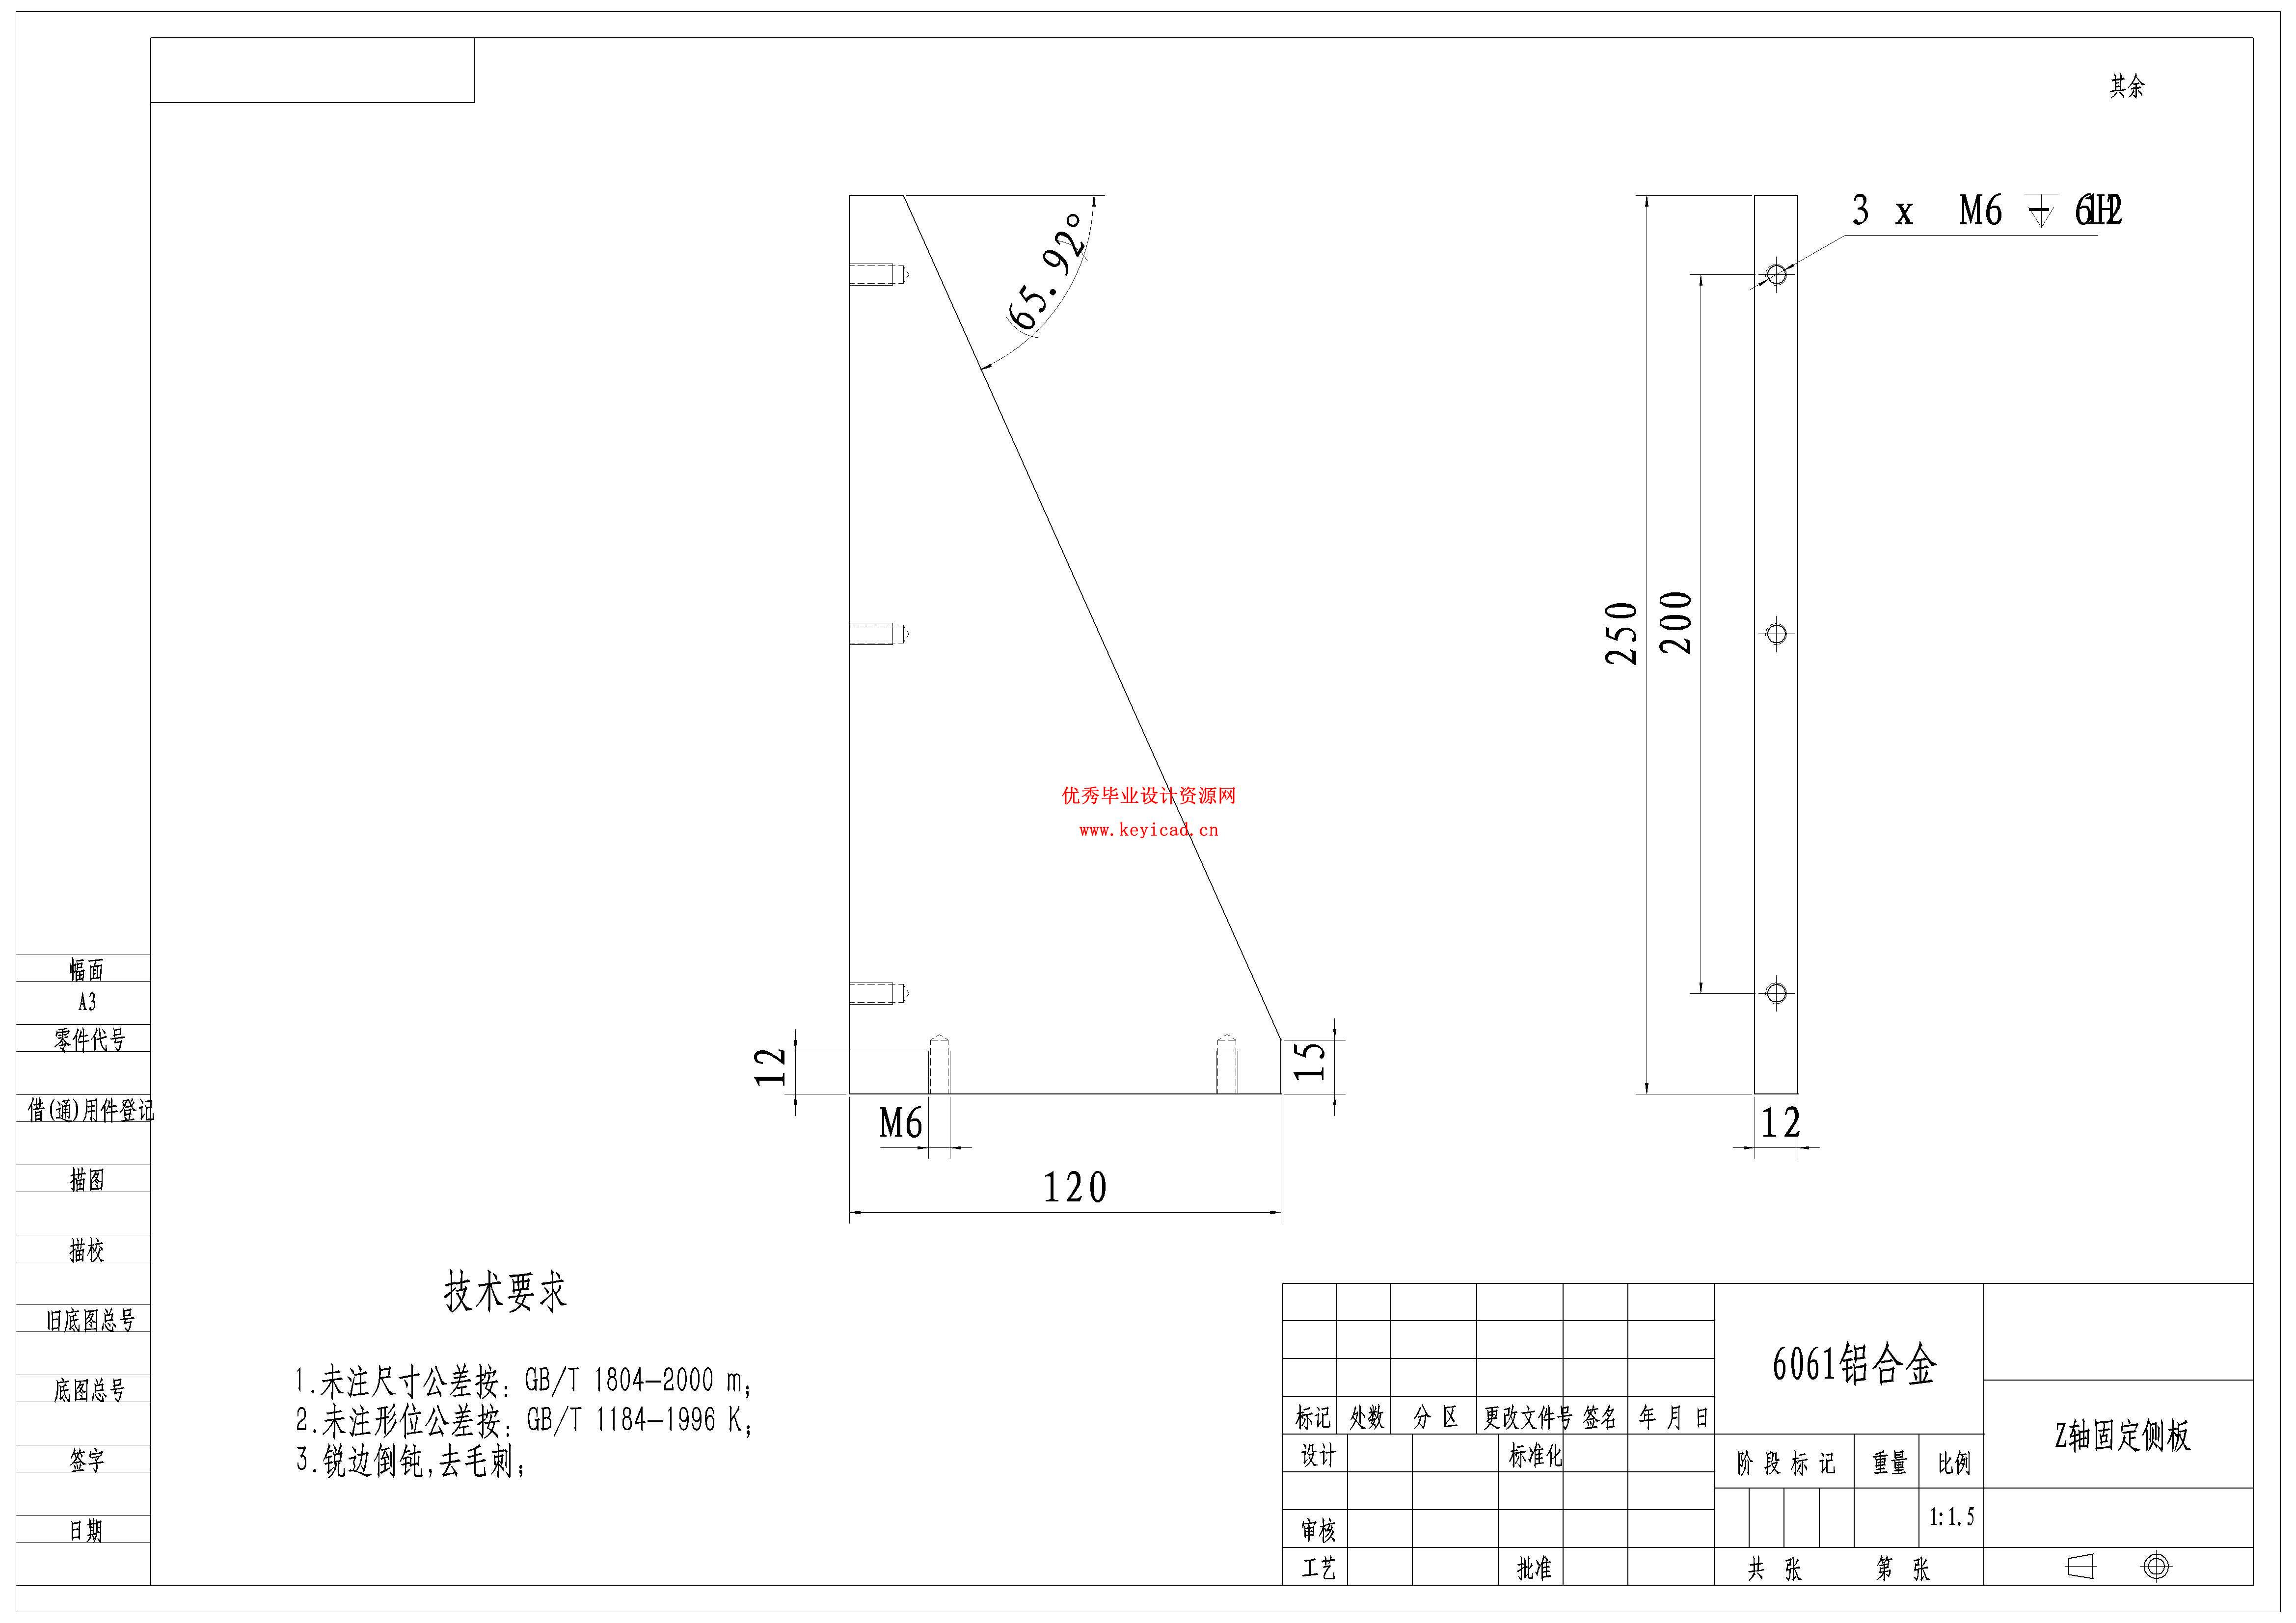
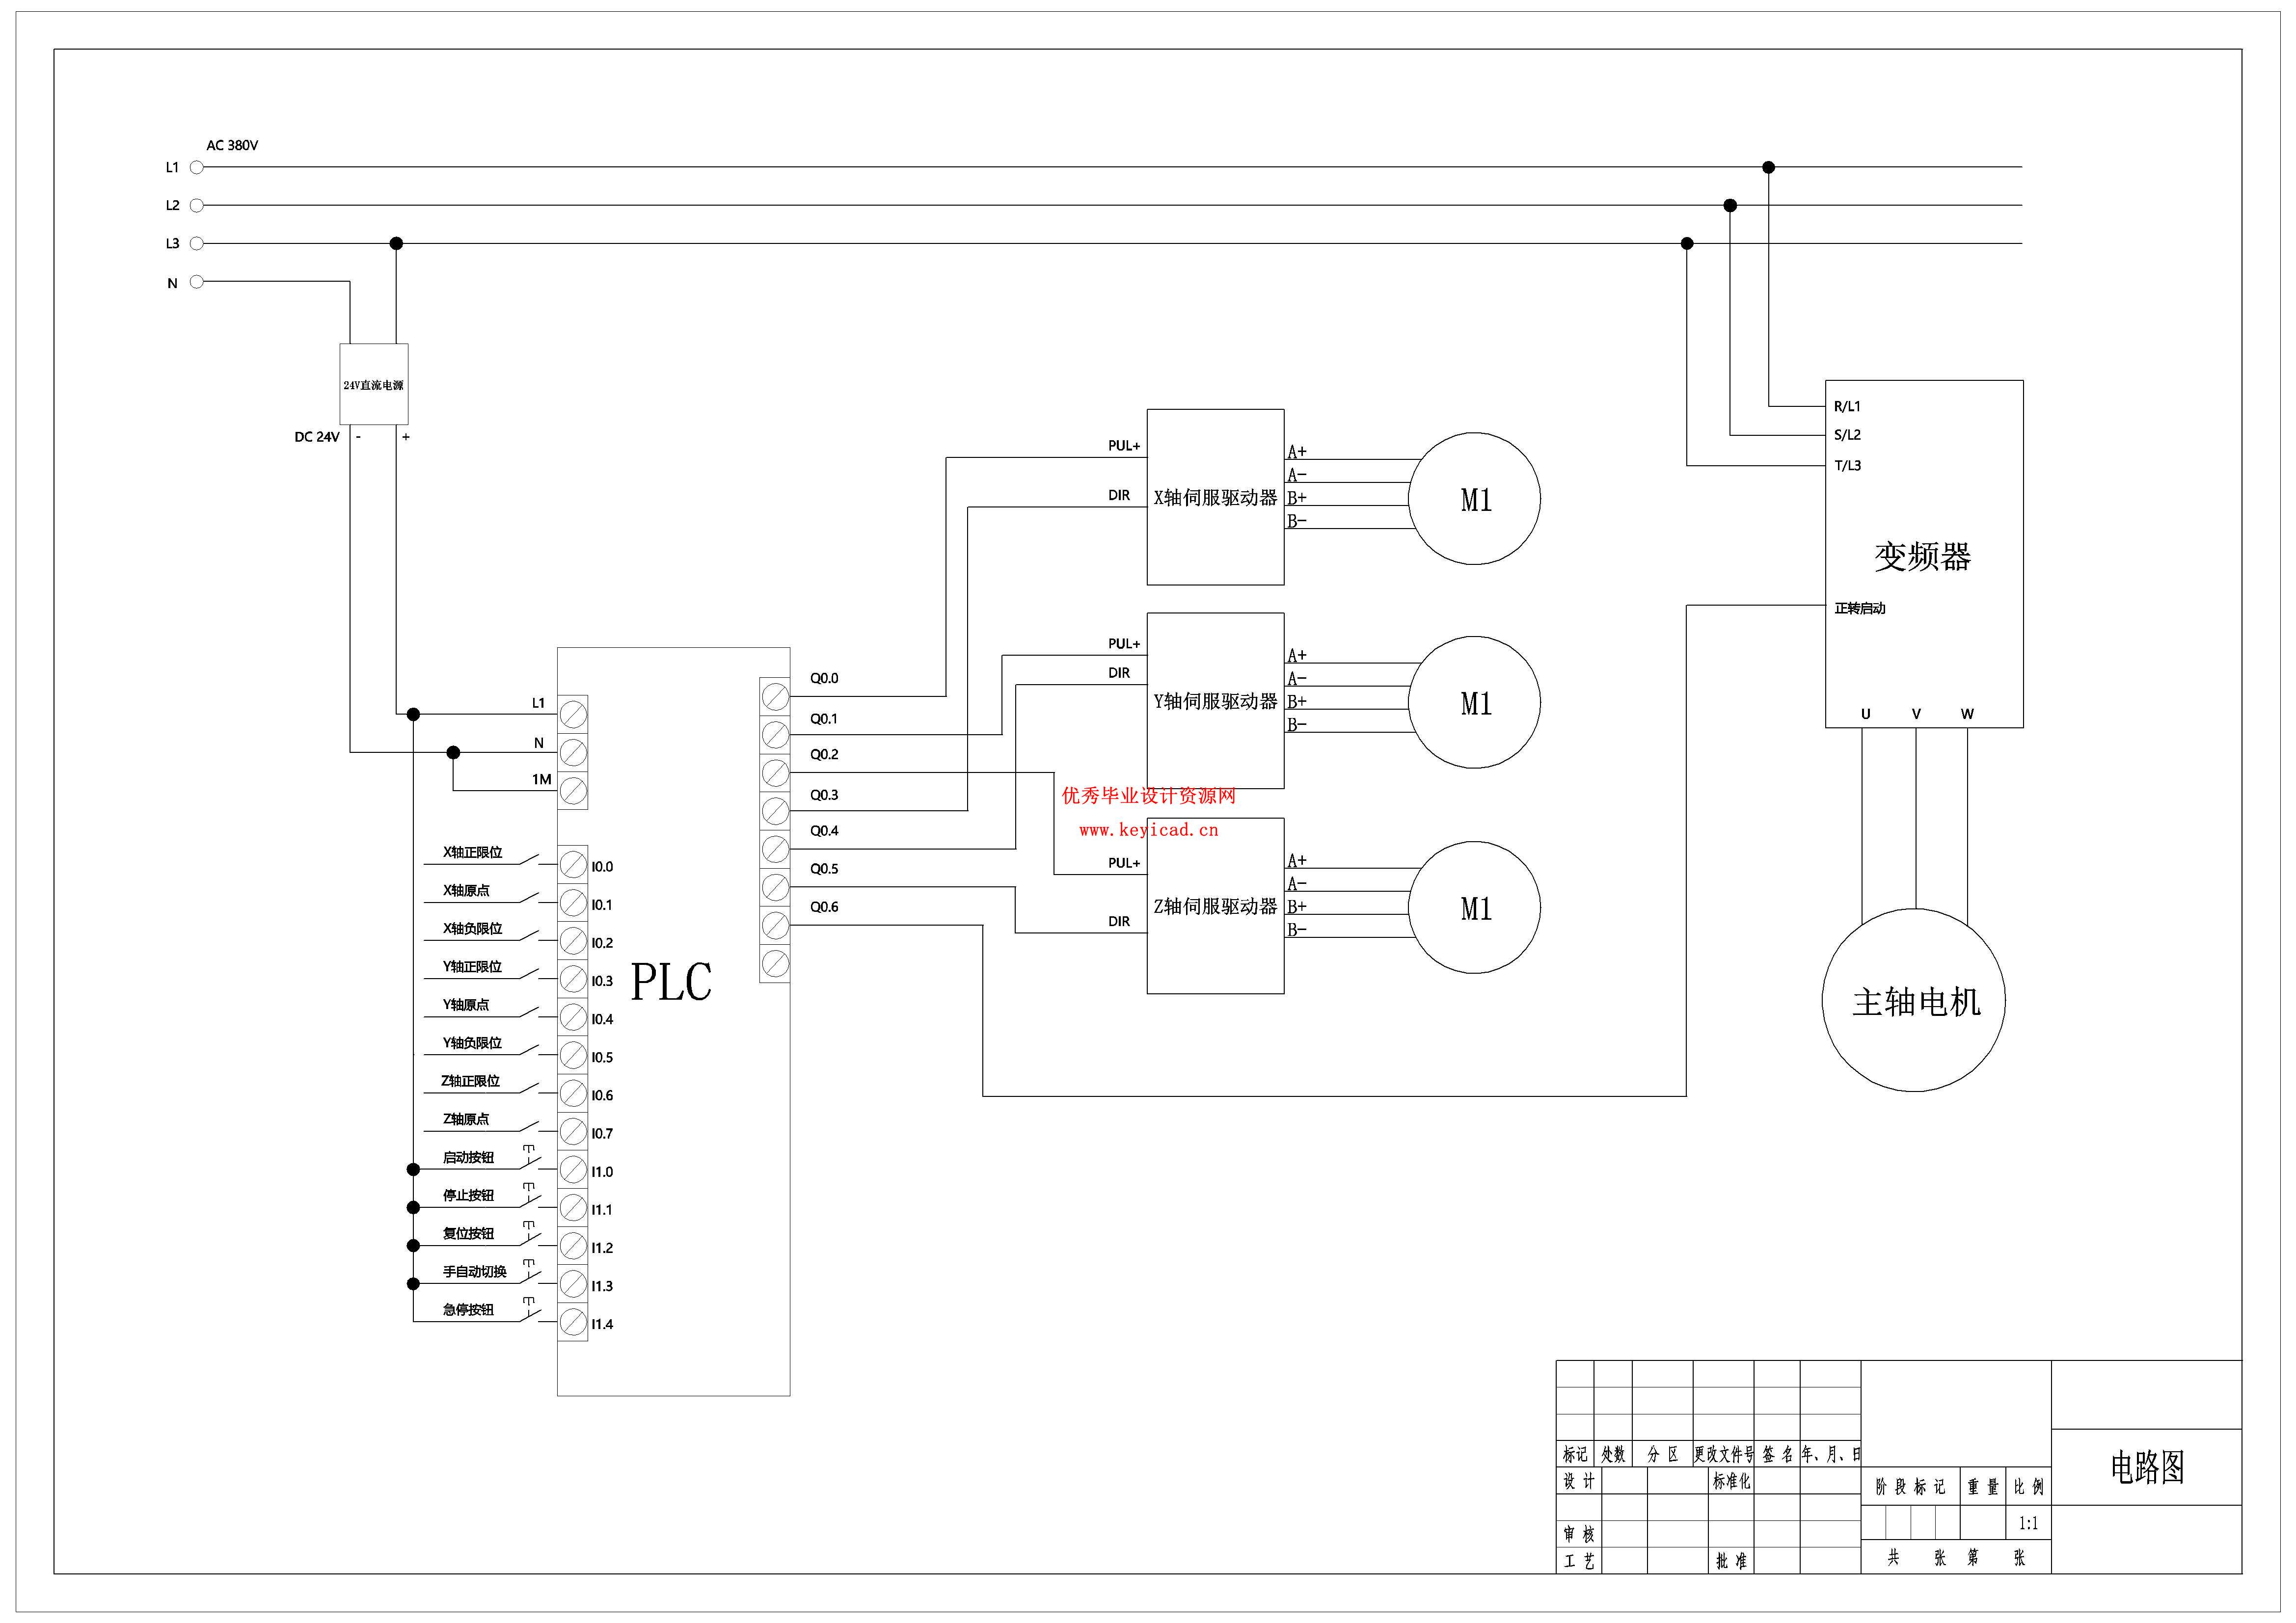
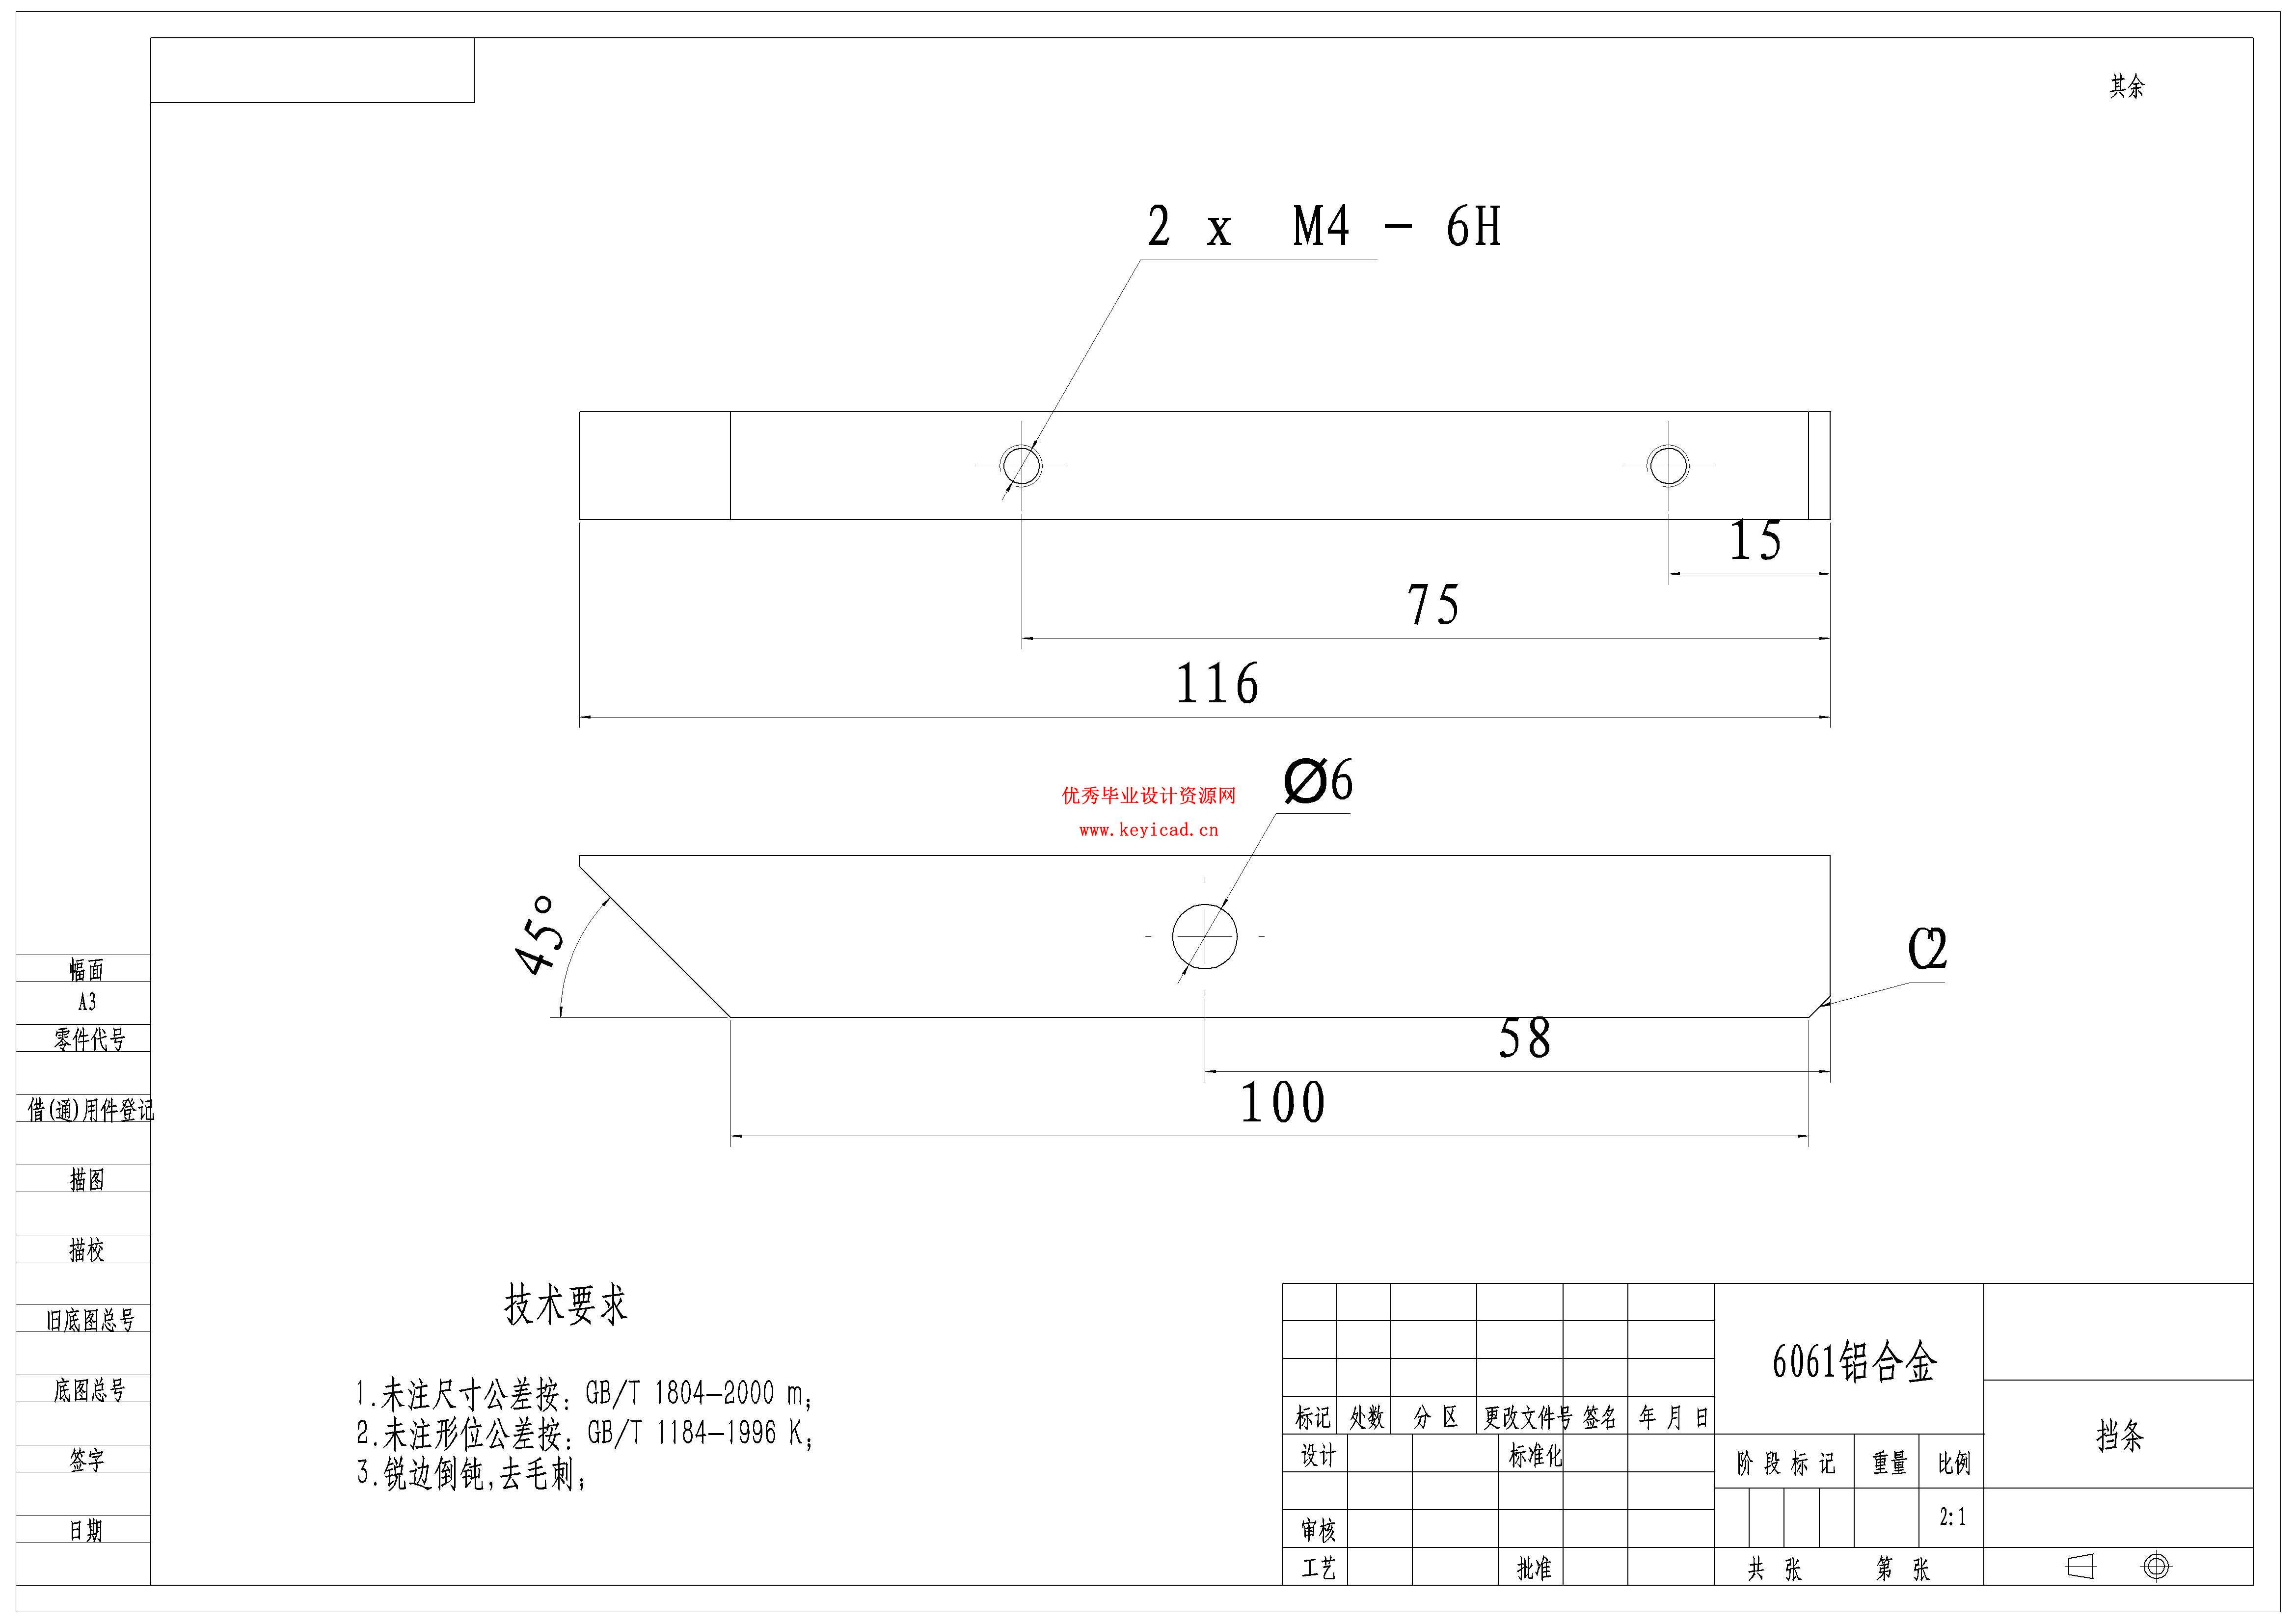
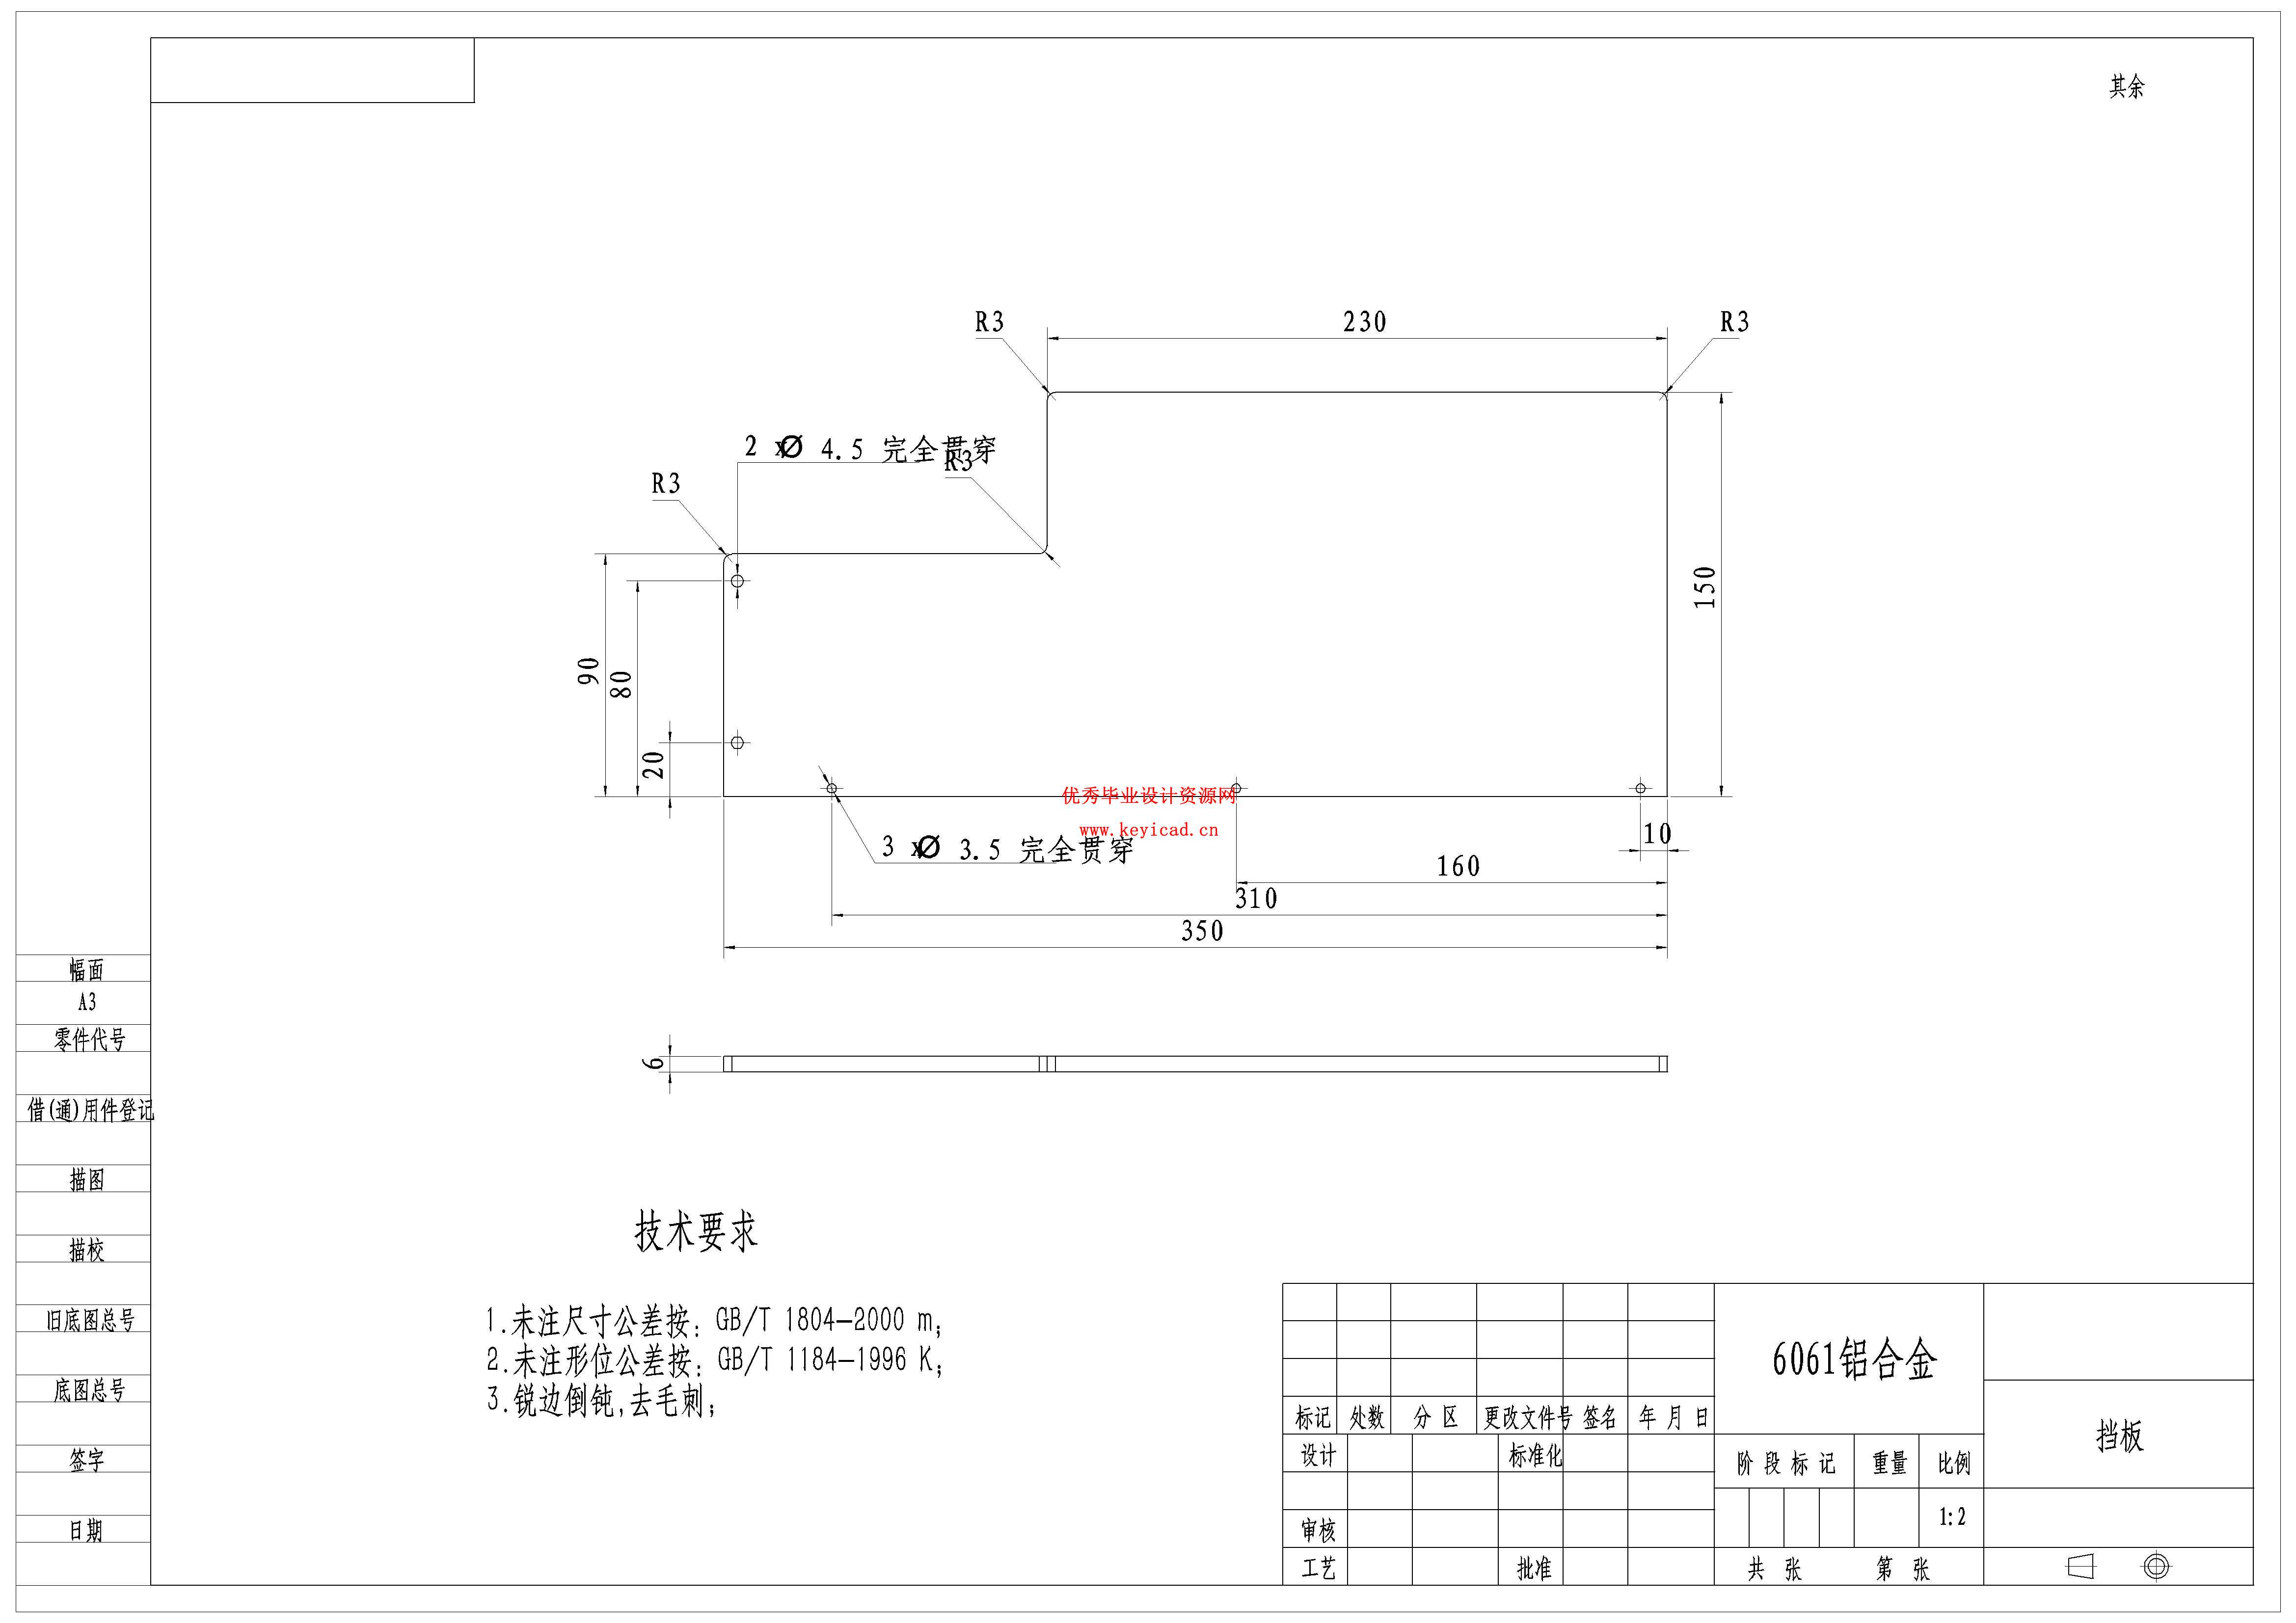
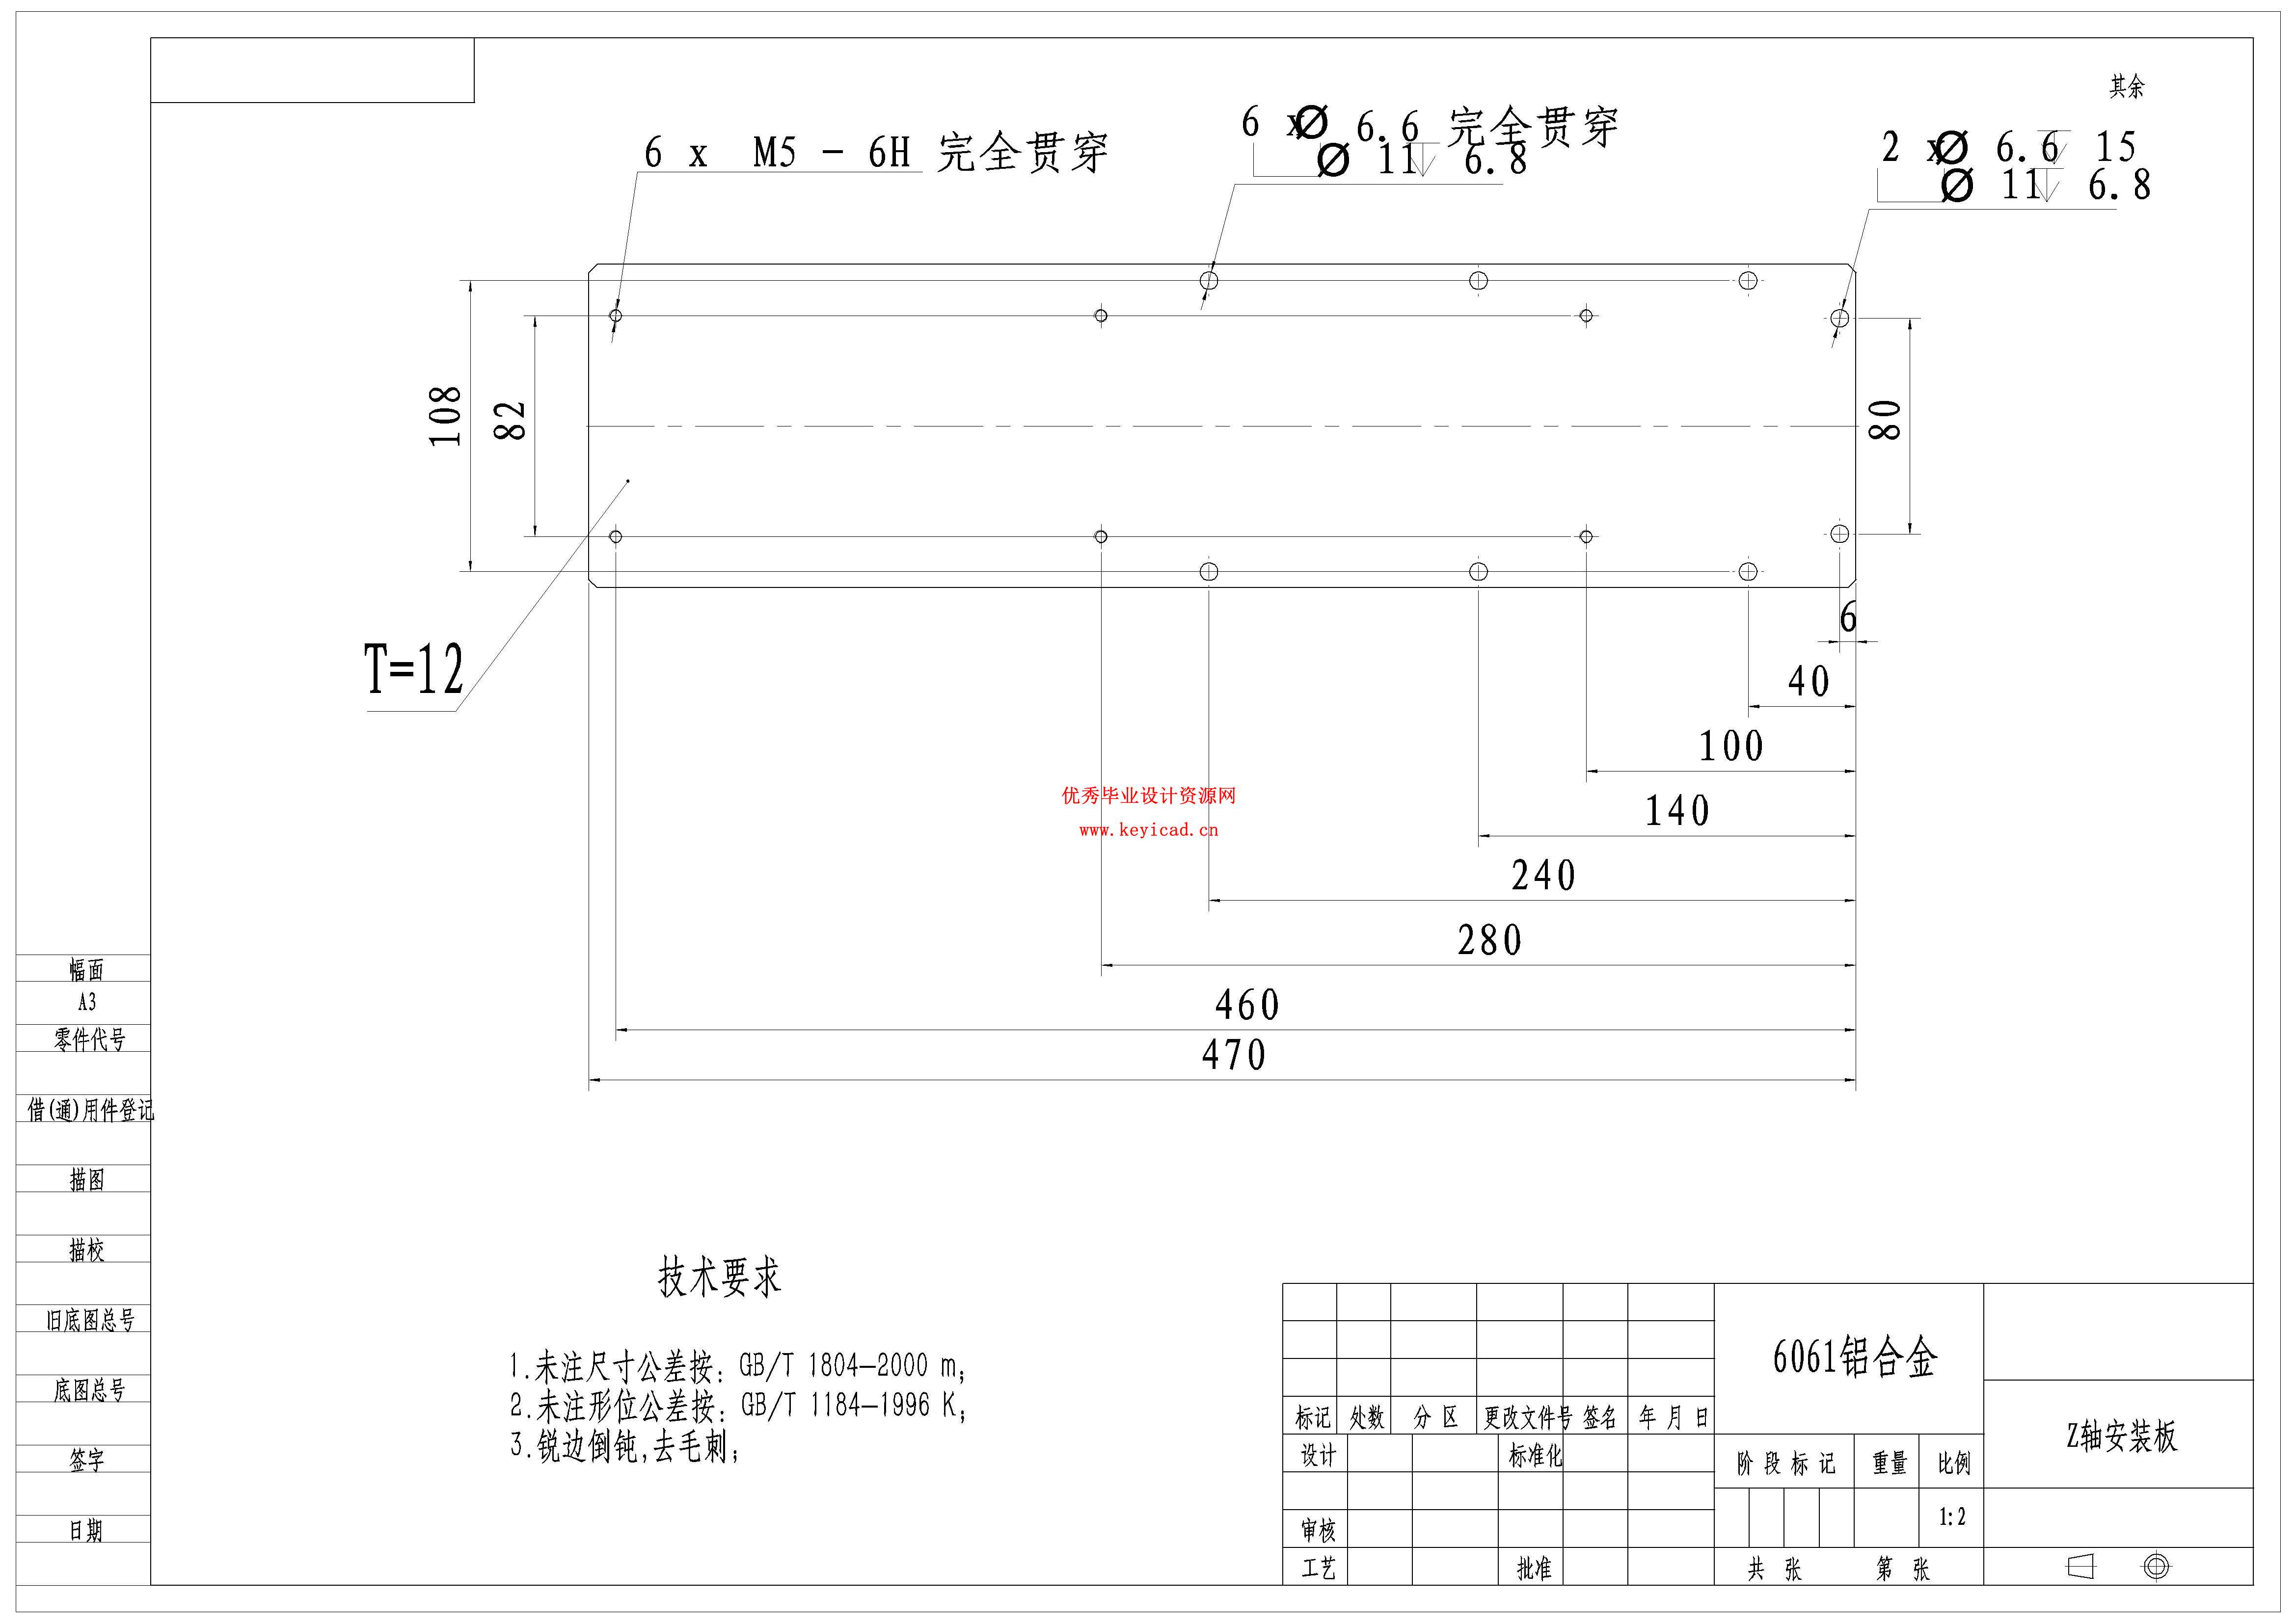
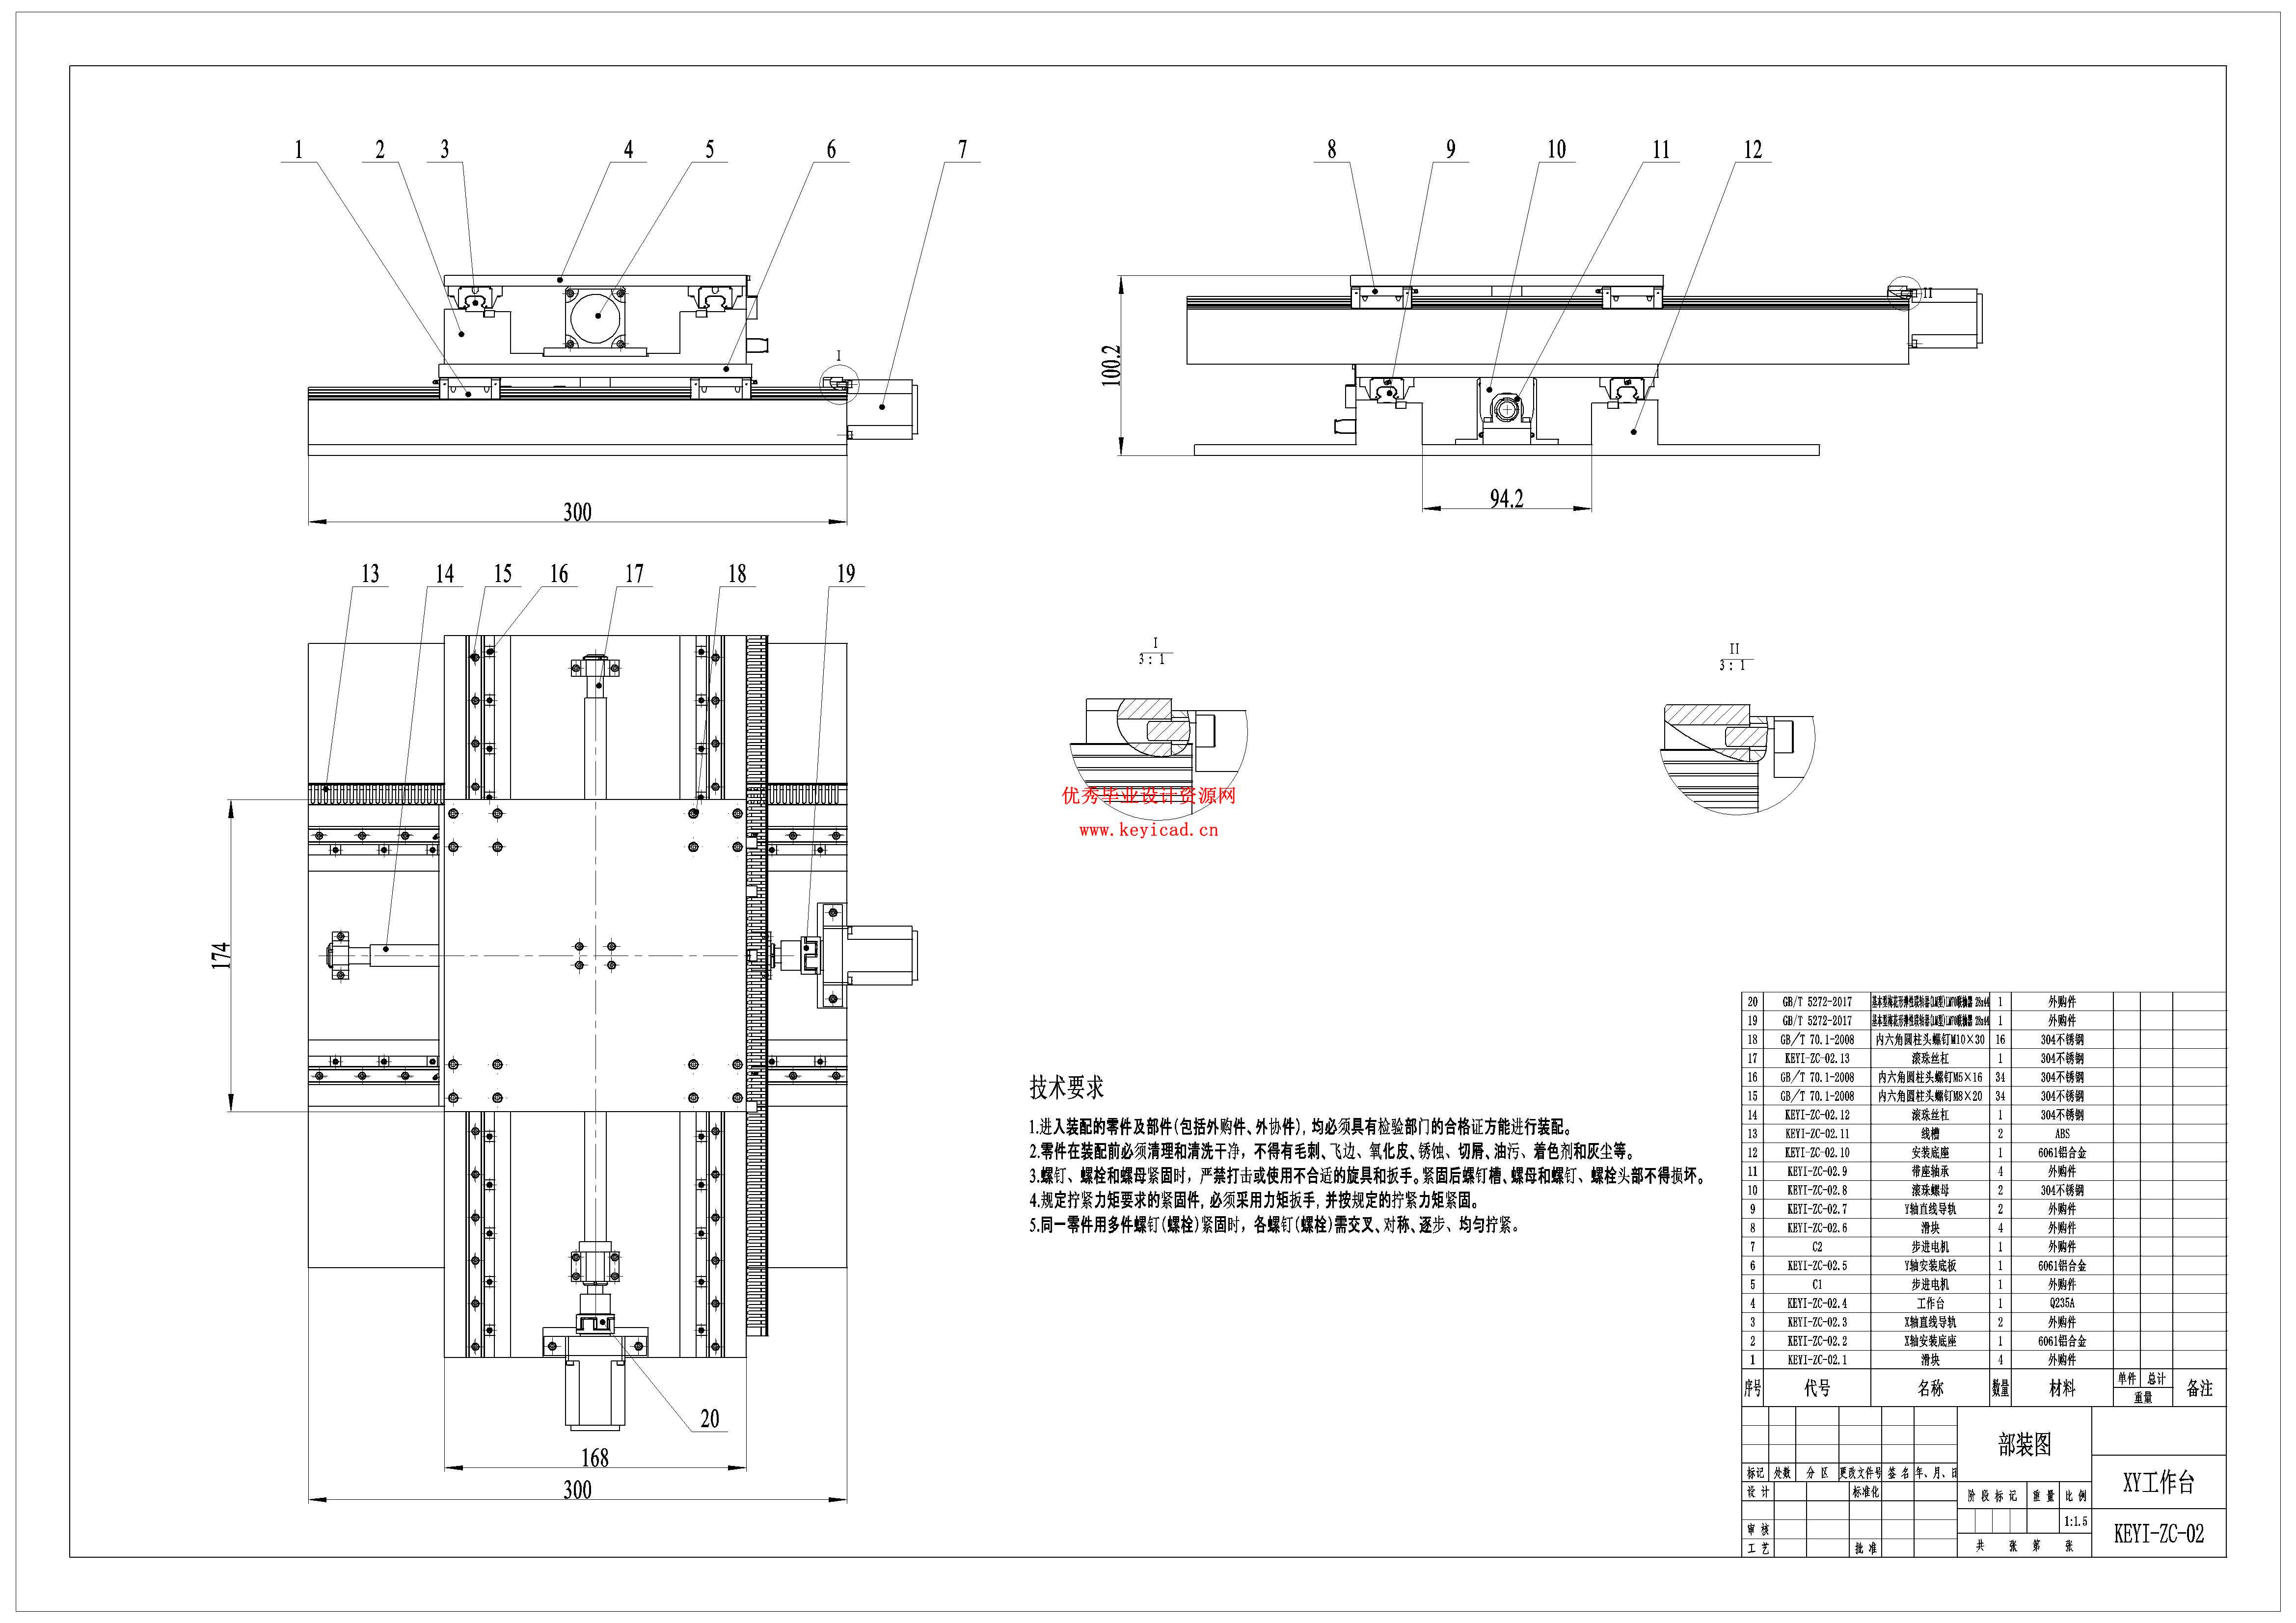
CAD图纸
文件列表