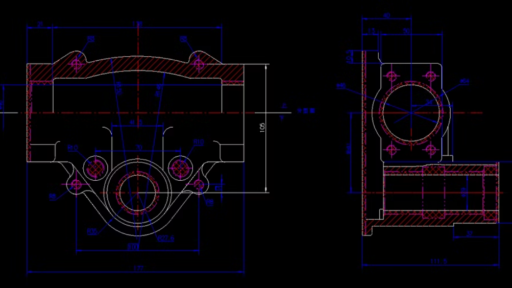
转换器壳体的主要的作用,对里面零部件所起到容纳以及支撑的作用,使它们满足规定的相对的位置,能够起到正常需要的作用以及足够的精度,并且它还具有安全保护与密封及防尘和隔震的作用,还有起到了保护内部的零件能够不受到外部不好环境因数侵害的作用。因此在平常的生活工作当中使用得比较广泛,也因此起到啦比较重要的作用。

本文为机械制造技术基础课程设计说明书,核心内容是 CA6140 机床后托架的加工工艺设计及Ф6 和 M6 孔夹具设计。该后托架是机床关键支承零件,用于支撑光杠、丝杠和操作杠,关键表面(底面、侧面三孔)精度及粗糙度要求高(Ra1.6),需满足平面度等公差要求,生产批量为中批量 5000 件。 工艺设计方面,毛坯采用熔模铸造 HT200,粗基准选侧面三孔,精基准采用 “一面两孔” 定位;确定 “粗精分开、先面后孔” 的工艺路线(方案 Ⅱ),涵盖铸造、清砂、热处理、铣削、镗孔、钻扩铰、攻丝等工序,计算了各工序加工余量、切…

本文为机械制造技术基础课程设计说明书,核心内容是 CA6140 机床后托架的加工工艺设计及Ф6 和 M6 孔夹具设计。该后托架是机床关键支承零件,用于支撑光杠、丝杠和操作杠,关键表面(底面、侧面三孔)精度及粗糙度要求高(Ra1.6),需满足平面度等公差要求,生产批量为中批量 5000 件。 工艺设计方面,毛坯采用熔模铸造 HT200,粗基准选侧面三孔,精基准采用 “一面两孔” 定位;确定 “粗精分开、先面后孔” 的工艺路线(方案 Ⅱ),涵盖铸造、清砂、热处理、铣削、镗孔、钻扩铰、攻丝等工序,计算了各工序加工余量、切…

本文为机械制造技术基础课程设计说明书,核心内容是 CA6140 机床后托架的加工工艺设计及Ф6 和 M6 孔夹具设计。该后托架是机床关键支承零件,用于支撑光杠、丝杠和操作杠,关键表面(底面、侧面三孔)精度及粗糙度要求高(Ra1.6),需满足平面度等公差要求,生产批量为中批量 5000 件。 工艺设计方面,毛坯采用熔模铸造 HT200,粗基准选侧面三孔,精基准采用 “一面两孔” 定位;确定 “粗精分开、先面后孔” 的工艺路线(方案 Ⅱ),涵盖铸造、清砂、热处理、铣削、镗孔、钻扩铰、攻丝等工序,计算了各工序加工余量、切…

本文为机械制造技术基础课程设计说明书,核心内容是 CA6140 机床后托架的加工工艺设计及Ф6 和 M6 孔夹具设计。该后托架是机床关键支承零件,用于支撑光杠、丝杠和操作杠,关键表面(底面、侧面三孔)精度及粗糙度要求高(Ra1.6),需满足平面度等公差要求,生产批量为中批量 5000 件。 工艺设计方面,毛坯采用熔模铸造 HT200,粗基准选侧面三孔,精基准采用 “一面两孔” 定位;确定 “粗精分开、先面后孔” 的工艺路线(方案 Ⅱ),涵盖铸造、清砂、热处理、铣削、镗孔、钻扩铰、攻丝等工序,计算了各工序加工余量、切…
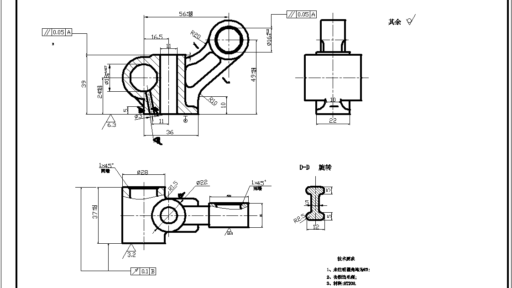
本文为机械制造技术基础课程设计说明书,核心内容是 CA6140 机床后托架的加工工艺设计及Ф6 和 M6 孔夹具设计。该后托架是机床关键支承零件,用于支撑光杠、丝杠和操作杠,关键表面(底面、侧面三孔)精度及粗糙度要求高(Ra1.6),需满足平面度等公差要求,生产批量为中批量 5000 件。 工艺设计方面,毛坯采用熔模铸造 HT200,粗基准选侧面三孔,精基准采用 “一面两孔” 定位;确定 “粗精分开、先面后孔” 的工艺路线(方案 Ⅱ),涵盖铸造、清砂、热处理、铣削、镗孔、钻扩铰、攻丝等工序,计算了各工序加工余量、切…
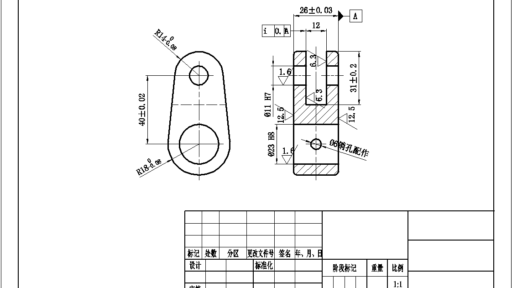
本文为机械制造技术基础课程设计说明书,核心内容是 CA6140 机床后托架的加工工艺设计及Ф6 和 M6 孔夹具设计。该后托架是机床关键支承零件,用于支撑光杠、丝杠和操作杠,关键表面(底面、侧面三孔)精度及粗糙度要求高(Ra1.6),需满足平面度等公差要求,生产批量为中批量 5000 件。 工艺设计方面,毛坯采用熔模铸造 HT200,粗基准选侧面三孔,精基准采用 “一面两孔” 定位;确定 “粗精分开、先面后孔” 的工艺路线(方案 Ⅱ),涵盖铸造、清砂、热处理、铣削、镗孔、钻扩铰、攻丝等工序,计算了各工序加工余量、切…

本文为机械制造技术基础课程设计说明书,核心内容是 CA6140 机床后托架的加工工艺设计及Ф6 和 M6 孔夹具设计。该后托架是机床关键支承零件,用于支撑光杠、丝杠和操作杠,关键表面(底面、侧面三孔)精度及粗糙度要求高(Ra1.6),需满足平面度等公差要求,生产批量为中批量 5000 件。 工艺设计方面,毛坯采用熔模铸造 HT200,粗基准选侧面三孔,精基准采用 “一面两孔” 定位;确定 “粗精分开、先面后孔” 的工艺路线(方案 Ⅱ),涵盖铸造、清砂、热处理、铣削、镗孔、钻扩铰、攻丝等工序,计算了各工序加工余量、切…

聚焦 CA6140 车床关键零件 —— 拨叉的加工工艺设计及 8+0.03mm 槽加工专用铣床夹具研发。拨叉作为车床变速与进给系统的核心部件,承担主轴转速切换、刀架进给方向控制功能,采用 HT200 灰铸铁熔模铸造毛坯,经时效处理消除内应力。 工艺设计遵循 “基准先行、工序集中” 原则,优选以右端面为粗基准、花键孔及轴孔为精基准的工艺路线,通过车削、钻扩、拉花键、铣削等工序,搭配 CA6140 车床、X62W 铣床等专用设备,严控花键孔 IT8 级精度、槽宽 ±0.03mm 公差及各表面位置精度。 夹具设计针对铣 …

序言 本次课程设计围绕 831008 拨叉的加工工艺及镗 Φ50 孔工装设计展开,旨在通过科学的工艺规划与专用夹具设计,保障零件加工质量、提高生产效率、降低劳动强度。设计过程中,先对零件的结构功能与工艺要求进行全面分析,合理选择铸件毛坯与基准面,优化制定了集中高效的工艺路线,并精准计算各工序切削用量与工时;同时,针对 φ50 孔镗削工序设计专用夹具,明确定位、导向、夹紧等关键机构,确保加工过程的稳定性与精准性。本设计兼顾了中批量生产的经济性与技术可行性,为该拨叉的实际生产提供了可靠的工艺方案与工装支持,也为机械制造…